Comment choisir une usine de serrures de casier : le guide d'approvisionnement complet pour 2026
Guide étape par étape pour l'approvisionnement en serrures de casier auprès d'usines en Chine. Couvre le contrôle qualité, les certifications, l'OEM/ODM, le MOQ, les prix, les délais et la diligence raisonnable pour les acheteurs.
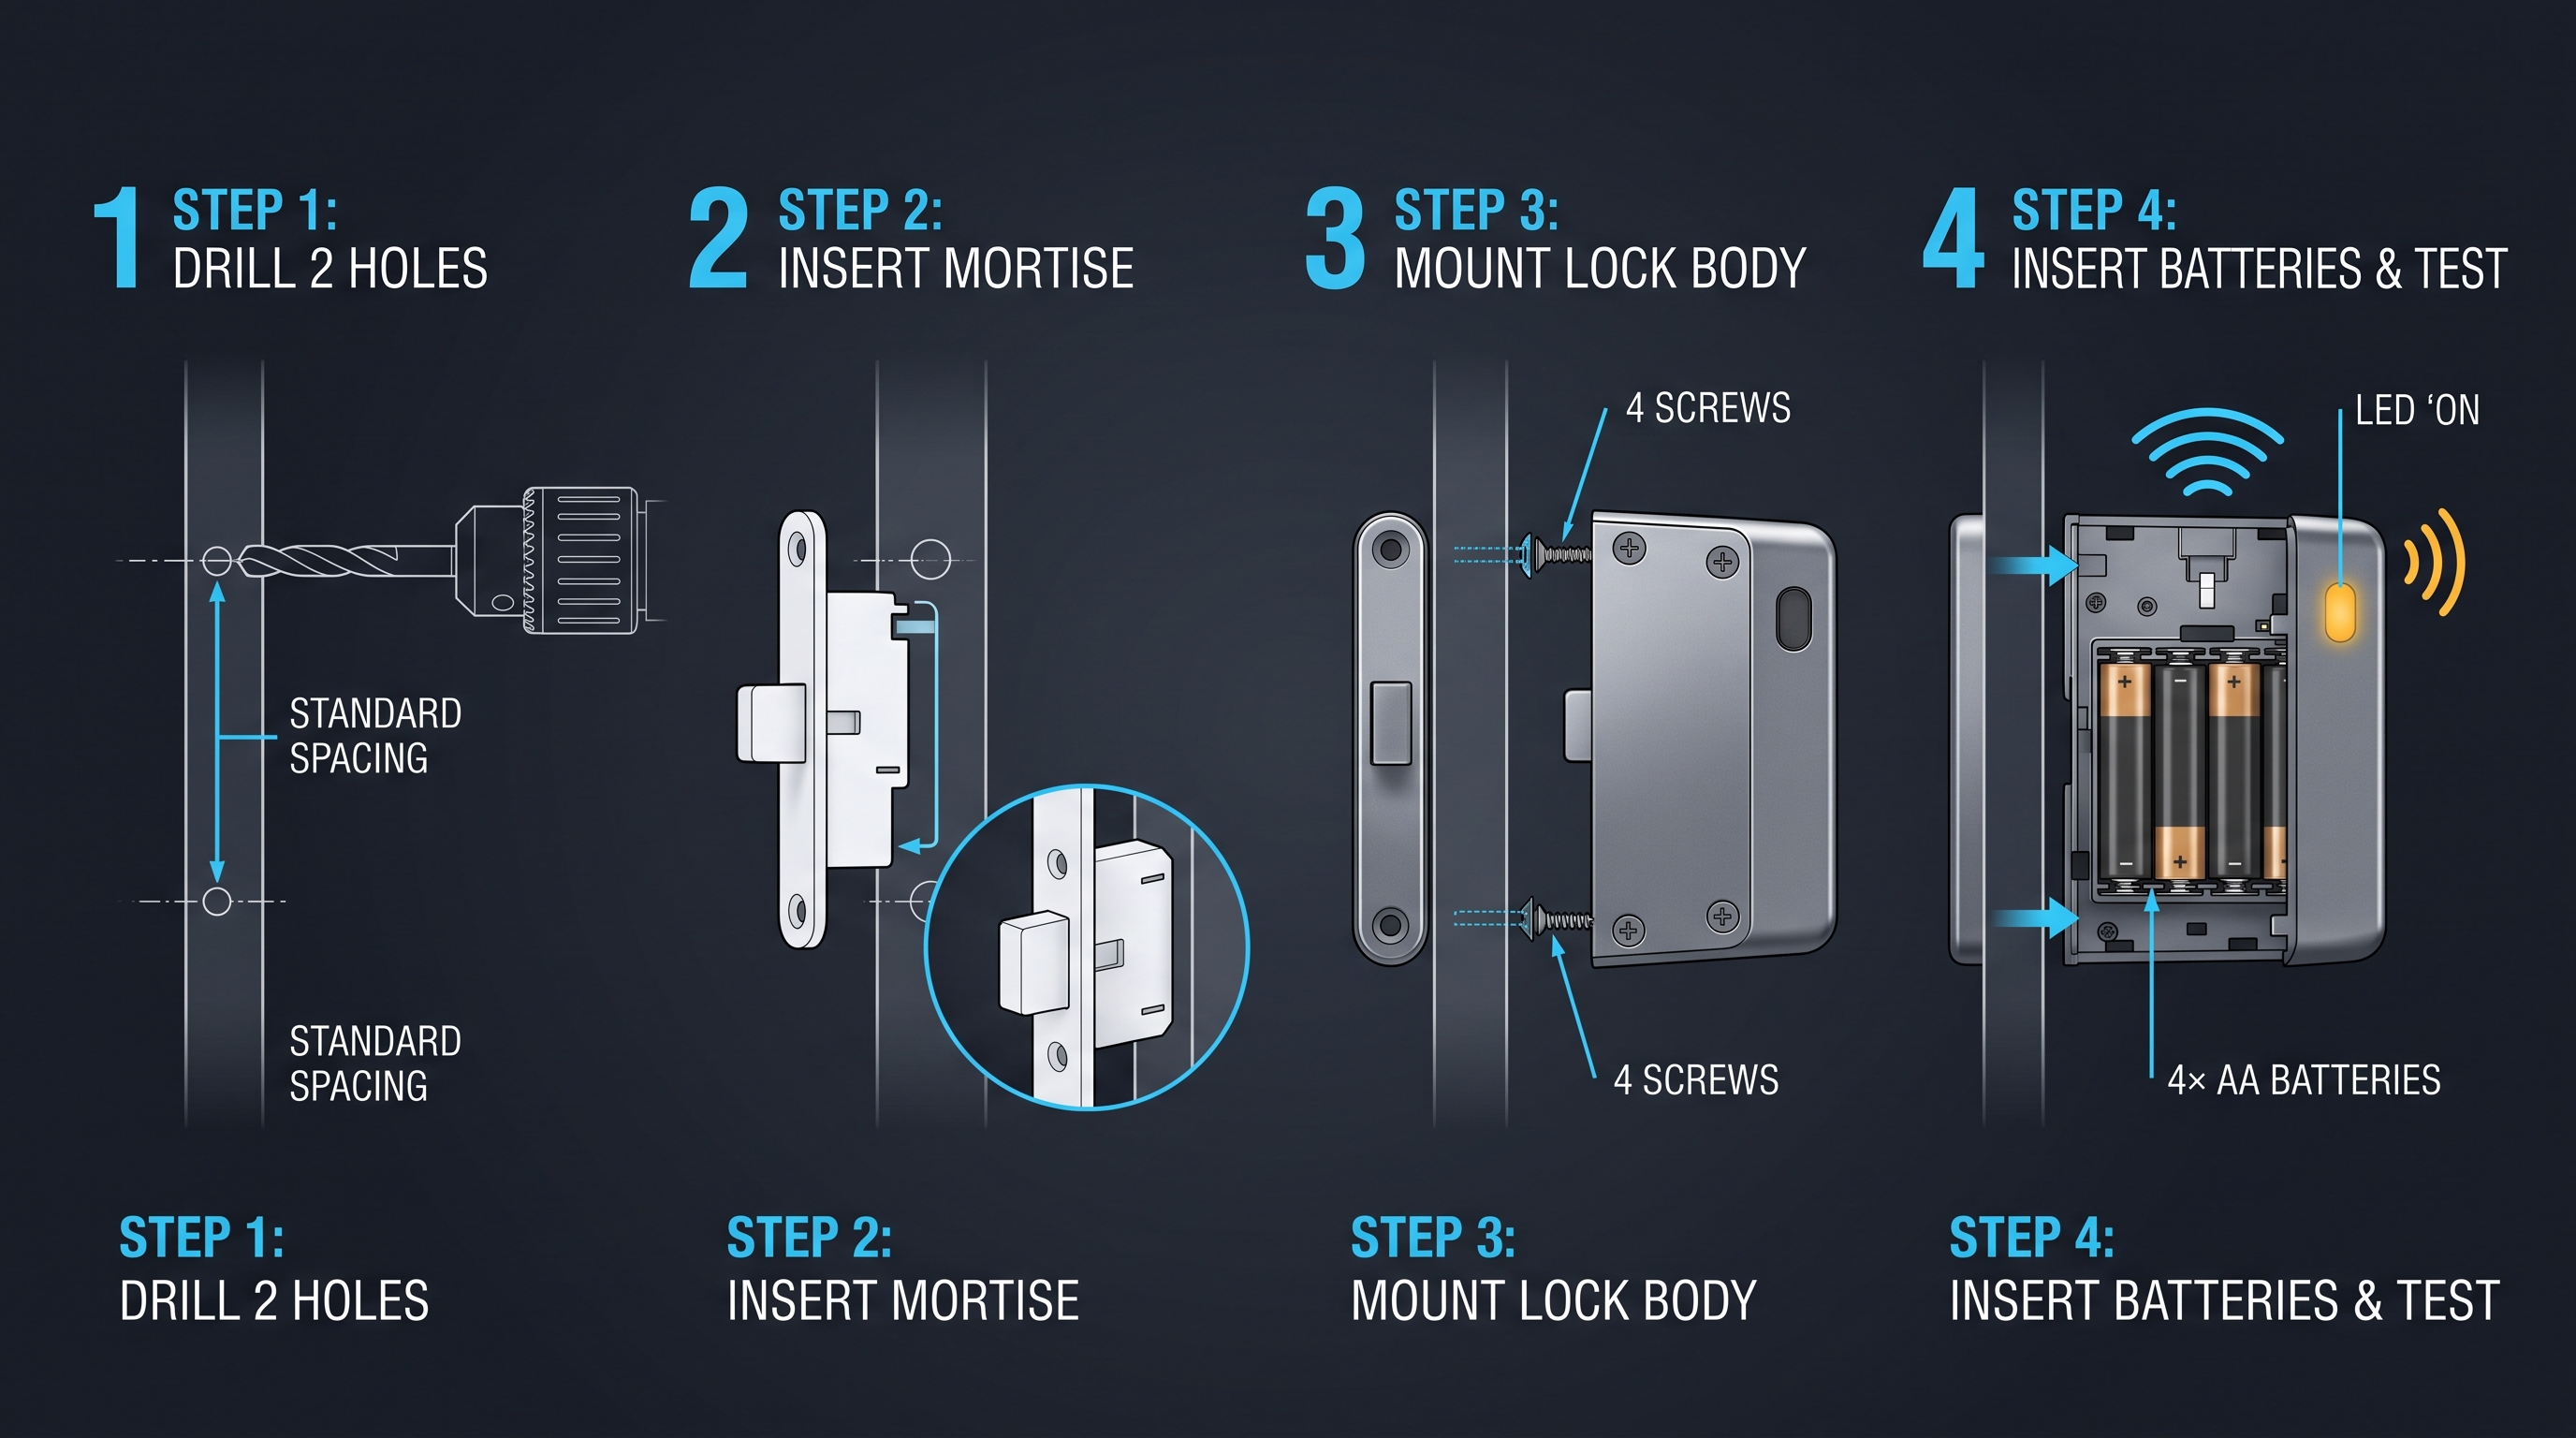
Pourquoi le choix de la bonne usine de serrures de casier détermine le succès de votre produit
Une usine de serrures de casier est une installation de fabrication spécialisée qui conçoit, développe et produit des mécanismes de verrouillage spécialement conçus pour les casiers dans les gymnases, les écoles, les lieux de travail, les gares de transit et les vestiaires industriels. Contrairement aux fabricants de serrures d'armoires génériques, une usine de serrures de casier dédiée se concentre sur les exigences mécaniques et électroniques uniques des casiers à usage public intensif, où la fiabilité sous des cycles répétés, la résistance à l'effraction et la durabilité à long terme sont non négociables. Ces usines proposent généralement une gamme de produits allant des serrures à came et à combinaison traditionnelles aux serrures électroniques sophistiquées avec accès RFID, Bluetooth ou par clavier, et elles prennent en charge à la fois les modèles de catalogue standard et les solutions OEM/ODM entièrement personnalisées. La quantité minimale de commande (MOQ) typique dans une usine de serrures de casier de milieu de gamme varie de 500 à 2 000 unités par modèle, avec des prix unitaires allant de 1,50 $ à 18,00 $ selon le type de serrure, les matériaux et la complexité électronique. Les délais de livraison, de l'approbation de l'échantillon initial à l'expédition en vrac, se situent généralement entre 25 et 50 jours, bien que les commandes urgentes avec un outillage accéléré puissent raccourcir cette période. Les prix FOB depuis les principaux ports chinois tels que Shenzhen ou Ningbo sont standard, et la plupart des usines acceptent les conditions EXW ou DDP pour les acheteurs qualifiés. Les serrures de casier électroniques consomment entre 5 et 30 microampères en mode veille et fonctionnent sur des blocs de batteries DC de 4,5 V à 6 V, tandis que les modèles à solénoïde consomment de 300 à 800 milliampères pendant la brève impulsion de déverrouillage. Les installations réputées détiennent les certifications CE, FCC et RoHS comme base, certaines possédant également des indices de sécurité UL ou EN 16867.
Les enjeux du choix de la bonne usine de serrures de casier vont bien au-delà du coût unitaire. Une serrure qui tombe en panne après 10 000 cycles au lieu des 100 000 cycles prévus crée un cauchemar de maintenance pour les exploitants de gymnases, érode la confiance dans la marque pour les fabricants de casiers et génère des réclamations de garantie coûteuses. Une usine de serrures de casier dotée de tests internes robustes, d'un contrôle qualité traçable et d'une réelle profondeur technique livrera des produits qui répondent à leurs spécifications publiées de manière cohérente d'un lot de production à l'autre. À l'inverse, une usine qui rogne sur les tolérances de moulage sous pression, utilise du fil de solénoïde de qualité inférieure ou saute les tests de vieillissement des cartes électroniques expédiera des serrures qui fonctionnent bien sur les échantillons mais se dégradent rapidement sur le terrain. L'emplacement de l'usine en Chine est également important. Shenzhen et Dongguan dominent la production de serrures électroniques grâce à des chaînes d'approvisionnement profondes pour l'assemblage de PCB, les modules Bluetooth et les circuits intégrés de gestion de batterie, tandis que Zhongshan et Wenzhou sont des bastions de la fabrication de serrures mécaniques avec des écosystèmes matures de moulage sous pression et d'emboutissage. Choisir une usine de serrures de casier alignée sur votre type de produit et vos attentes de qualité est la décision la plus importante de tout le processus d'approvisionnement. Ce guide passe en revue tous les facteurs que vous devez évaluer, des capacités de l'usine et des systèmes de contrôle qualité aux conditions de prix, aux exigences de certification et aux étapes de diligence raisonnable qui séparent les partenariats réussis des erreurs coûteuses.
Quelles sont les capacités de fabrication qui définissent une usine de serrures de casier moderne
Une usine de serrures de casier moderne doit intégrer quatre disciplines de fabrication de base pour produire des serrures fiables à grande échelle : le moulage sous pression ou l'emboutissage pour les corps métalliques, le moulage par injection pour les boîtiers électroniques et les claviers, les lignes de technologie de montage en surface (SMT) pour l'assemblage de PCB, et les postes d'assemblage de précision de moteurs ou de solénoïdes. Chacune de ces capacités a un impact direct sur la qualité, la cohérence et le coût de la serrure, et la profondeur des capacités internes d'une usine par rapport aux processus externalisés est un indicateur fort de la maturité globale de la fabrication. Le moulage sous pression est l'épine dorsale de la production de serrures mécaniques, où l'alliage de zinc ou d'aluminium fondu est injecté dans des moules en acier sous haute pression pour produire des corps de serrure, des cames et des composants d'étrier avec des tolérances dimensionnelles serrées. Une usine de serrures de casier bien équipée exploite des centres d'usinage CNC aux côtés de machines de moulage sous pression pour effectuer des opérations post-moulage telles que le perçage, le taraudage et la finition de surface, atteignant des tolérances de plus ou moins 0,05 millimètre sur les surfaces d'accouplement critiques. Les usines qui ne disposent pas de moulage sous pression en interne s'approvisionnent généralement en pièces moulées auprès de fonderies spécialisées, ce qui introduit un risque pour la chaîne d'approvisionnement, des délais plus longs et moins de contrôle sur la porosité et la cohérence dimensionnelle. Pour les serrures de casier électroniques, la capacité de moulage par injection pour les composants en ABS, polycarbonate ou nylon est tout aussi importante, car le boîtier doit protéger l'électronique interne contre l'humidité, la poussière et les impacts physiques tout en conservant une esthétique propre pour les applications destinées à l'utilisateur final. Une usine de serrures de casier verticalement intégrée, disposant à la fois du moulage sous pression et du moulage par injection sous le même toit, peut contrôler la qualité de la matière première à l'assemblage final et atteint généralement des coûts unitaires de 15 à 25 pour cent inférieurs à ceux des usines qui externalisent ces processus.
La technologie de montage en surface est la capacité critique pour les serrures de casier électroniques qui intègrent des lecteurs RFID, des modules Bluetooth, des contrôleurs de clavier ou des puces de communication IoT. Une ligne SMT se compose d'une imprimante de pâte à souder, de machines pick-and-place, de fours de refusion et de stations d'inspection optique automatisée (AOI) qui produisent ensemble des PCB peuplés avec des densités de composants allant jusqu'à 400 pièces par pouce carré. Une usine exploitant sa propre ligne SMT peut itérer rapidement sur les conceptions de PCB, contrôler directement la qualité des joints de soudure et éviter la pénalité de délai de 7 à 14 jours liée à l'envoi des cartes à des prestataires EMS externes. La présence d'un four de refusion à l'azote, qui réduit l'oxydation et améliore le mouillage de la soudure sur les composants à pas fin, est une marque de fabrique d'une usine de serrures de casier haut de gamme. L'assemblage de moteurs et de solénoïdes représente la quatrième capacité critique, en particulier pour les serrures électroniques qui utilisent un petit moteur à courant continu ou un solénoïde push-pull pour rétracter le pêne sur commande. L'assemblage du solénoïde nécessite un bobinage précis du fil de cuivre magnétique autour d'une bobine, l'insertion d'un plongeur ferromagnétique et une encapsulation pour protéger contre l'humidité et les vibrations. La qualité du bobinage du solénoïde détermine directement la fiabilité d'actionnement de la serrure et la consommation de courant. Une usine qui bobine les solénoïdes en interne avec des machines de bobinage automatisées atteignant des nombres de spires et une tension constants peut garantir les performances du solénoïde sur tous les volumes de production, tandis que les usines qui s'appuient sur des solénoïdes génériques standard peuvent rencontrer des taux de défaillance plus élevés et des caractéristiques électriques moins prévisibles. Lors de l'évaluation d'une usine de serrures de casier, l'inspection physique de ces quatre domaines de capacité fournit beaucoup plus d'informations que n'importe quelle brochure ou document de certification, et les acheteurs qui investissent du temps dans les audits d'usine signalent systématiquement des taux de défauts plus faibles et moins d'interruptions d'approvisionnement.
Comment la qualité du moulage sous pression affecte la fiabilité des serrures mécaniques d'une usine de serrures de casier
La qualité du moulage sous pression est le facteur le plus influent dans la fiabilité mécanique des serrures produites par une usine de serrures de casier, car le corps de serrure, la came, le pêne et le châssis interne sont presque toujours des pièces moulées sous pression en zinc ou en aluminium dont la précision dimensionnelle et la densité du matériau déterminent l'ajustement, la sensation et la longévité. L'alliage de zinc ZDC-1 ou ZDC-2 (équivalent à ASTM AG-40A ou AG-40B) est le matériau standard pour les corps de serrure car il offre une excellente fluidité à l'état fondu, permettant des sections de paroi minces de 1,0 à 1,5 millimètres tout en maintenant une résistance suffisante pour des charges de couple allant jusqu'à 15 newton-mètres. L'alliage d'aluminium ADC-12 est parfois utilisé pour les applications sensibles au poids, comme les casiers de gymnase où l'épaisseur de la porte est fine, mais l'aluminium est plus mou et plus sujet à l'arrachement du filetage lors de l'installation des vis. Une usine de serrures de casier réputée maintient un contrôle strict de la température de fusion, de la pression d'injection et du temps de refroidissement dans le processus de moulage sous pression pour éviter les défauts courants tels que la porosité, les arrêts à froid et les bavures. La porosité, causée par le gaz piégé dans le métal fondu, est particulièrement dommageable car elle crée des vides microscopiques qui peuvent se propager en fissures sous contrainte répétée, entraînant une rupture de la came ou un blocage du pêne après 20 000 à 30 000 cycles pour une serrure conçue pour 100 000 cycles. Les meilleures usines utilisent le moulage sous pression assisté par le vide pour extraire l'air de la cavité du moule avant l'injection, réduisant la porosité à moins d'un pour cent de la section transversale et prolongeant la durée de vie mécanique de la serrure de 40 à 60 pour cent par rapport aux pièces moulées de manière conventionnelle.
Les opérations post-moulage sont tout aussi importantes et distinguent une usine de serrures de casier haut de gamme d'un producteur de base. Après l'éjection du moule, les pièces moulées subissent un ébavurage pour enlever les bavures et les carottes, suivi d'un grenaillage ou d'une finition vibratoire pour ébavurer les bords et lisser les surfaces. Les dimensions critiques telles que la largeur de la fente de came, le diamètre du pêne et les surfaces d'accouplement du boîtier sont usinées sur des tours ou des fraiseuses CNC pour atteindre des tolérances de plus ou moins 0,02 à 0,05 millimètres, ce qui est essentiel pour une insertion fluide de la clé et une rotation constante de la came. Les options de finition de surface comprennent le nickelage, le chromage, le revêtement en poudre ou l'anodisation, chacun offrant différents niveaux de résistance à la corrosion et d'apparence esthétique. Le nickelage, généralement de 8 à 15 microns d'épaisseur, offre une bonne résistance à la corrosion pour les applications de casiers intérieurs et est la finition la plus courante pour les serrures de casier commerciales. Le chromage offre une dureté supérieure et un aspect plus brillant, mais à un coût 20 à 40 pour cent plus élevé. Une évaluation approfondie d'une usine de serrures de casier comprend la demande d'échantillons de coupe transversale de pièces moulées sous pression pour inspecter la porosité interne et l'examen des enregistrements de contrôle de processus de l'usine pour la température de fusion, la pression d'injection et le temps de cycle sur les récentes séries de production. Les usines qui ne peuvent pas fournir ces enregistrements ou qui résistent à les partager ne maintiennent probablement pas un contrôle de processus cohérent, et leurs serrures présenteront des variations d'un lot à l'autre en termes d'ajustement et de résistance. Pour les acheteurs qui s'approvisionnent en programmes de serrures de casier à grand volume, investir dans un outillage de moulage sous pression en acier à outils H13 ou 2344 avec un traitement thermique approprié à 48-52 HRC garantit que le moule maintient sa stabilité dimensionnelle sur 200 000 à 500 000 coups, préservant la qualité des pièces tout au long du cycle de vie de la production.
Quelles sont les capacités de serrure électronique que vous devriez attendre d'une usine de serrures de casier
Une usine de serrures de casier électronique doit démontrer des compétences en conception de PCB, développement de firmware, intégration de modules sans fil, gestion de l'alimentation et étanchéité environnementale pour produire des serrures qui fonctionnent de manière fiable dans des environnements de casiers réels. Le cœur électronique de toute serrure de casier intelligente est le microcontrôleur, généralement un ARM Cortex-M0 ou M4 fonctionnant à 16-64 MHz, qui gère le balayage du clavier, la lecture des étiquettes RFID, la communication Bluetooth Low Energy (BLE), le séquencement du moteur et la surveillance de la batterie. Une serrure bien conçue consomme 5 à 30 microampères en mode veille profonde et ne se réveille que lorsqu'un utilisateur touche le clavier, présente un justificatif RFID ou que le radio BLE détecte une demande de connexion d'un smartphone appairé. Le courant de veille détermine directement la durée de vie de la batterie, et une usine de serrures de casier qui a investi dans une conception de firmware ultra-basse consommation peut atteindre deux à trois ans de fonctionnement avec quatre piles alcalines AA, tandis que des conceptions mal optimisées peuvent épuiser les batteries en six à neuf mois. La sélection du module BLE est un autre facteur de différenciation critique. Les usines utilisant les SoC Nordic nRF52832 ou nRF52840, ou la famille Texas Instruments CC2640, offrent généralement une meilleure portée, une consommation d'énergie plus faible et des piles logicielles plus stables que les usines utilisant des modules Bluetooth génériques de fournisseurs moins connus. L'usine doit fournir des mesures de puissance conduite et rayonnée pour le radio BLE montrant une puissance d'émission de 0 à 4 dBm et une sensibilité de réception d'au moins moins 96 dBm pour garantir un déverrouillage fiable du smartphone dans un rayon de 5 à 10 mètres.
La capacité RFID est standard dans les serrures de casier électroniques modernes, prenant en charge soit la RFID HF 13,56 MHz pour les cartes d'identification ISO 15693 ou ISO 14443, soit la RFID LF 125 kHz pour les anciennes cartes de proximité. Une usine de serrures de casier compétente propose les deux fréquences et peut intégrer l'antenne du lecteur directement dans le boîtier de la serrure ou dans un module de lecture séparé monté sur la porte du casier. La portée de lecture RFID doit être de 10 à 30 millimètres pour la HF et de 20 à 50 millimètres pour la LF, suffisante pour le bref contact ou le tapotement de proximité auquel les utilisateurs s'attendent avec une serrure de casier. Le circuit de commande du moteur est un autre domaine où la qualité technique de l'usine devient évidente. Les serrures de casier électroniques utilisent soit un petit moteur à courant continu avec engrenages, soit un solénoïde linéaire pour actionner le pêne. Une solution à moteur à engrenages consomme 100 à 300 mA pendant la période d'actionnement d'une à deux secondes et offre un fonctionnement fluide et silencieux adapté aux applications haut de gamme. Une solution à solénoïde consomme 300 à 800 mA mais s'actionne en 50 à 150 millisecondes avec un clic satisfaisant que de nombreux utilisateurs associent à une action de verrouillage positive. Le circuit de commande du moteur ou du solénoïde de l'usine doit inclure une limitation de courant, une protection contre la force contre-électromotrice et une détection de blocage pour éviter d'endommager les composants si le pêne rencontre une résistance due à une porte de casier mal alignée. Une usine de serrures de casier vraiment compétente effectue également des tests d'actionnement automatisés sur 100 pour cent des assemblages de serrures électroniques, faisant fonctionner chaque serrure 50 à 100 fois tout en surveillant la consommation de courant, le temps d'actionnement et le taux de réussite de la communication avant que la serrure ne quitte l'usine. Ce niveau de test en fin de chaîne distingue les usines qui expédient des produits connus pour être bons de celles qui s'appuient sur un échantillonnage statistique et risquent d'expédier des unités défectueuses.
Pourquoi la qualité du moulage par injection est importante pour les boîtiers de serrures de casier électroniques
La qualité du moulage par injection est une capacité critique mais souvent négligée lors de l'évaluation d'une usine de serrures de casier qui produit des serrures électroniques, car le boîtier en plastique protège l'électronique sensible contre l'humidité, la poussière, les chocs et les UV tout en servant de surface d'interface utilisateur pour les claviers, les écrans et les lecteurs RFID. Le matériau du boîtier est généralement de l'ABS (acrylonitrile butadiène styrène) pour les serrures intérieures à usage général, un mélange polycarbonate-ABS pour une résistance aux chocs plus élevée, ou du nylon chargé de verre pour une durabilité maximale dans les environnements très sollicités tels que les batteries de casiers de transport public. Une usine disposant d'une capacité de moulage par injection en interne peut contrôler l'approvisionnement en matériaux, la température du moule, le temps de refroidissement et la pression de maintien pour produire des boîtiers avec une épaisseur de paroi constante, un minimum de marques de retrait et une précision dimensionnelle serrée sur l'ensemble de la série de production. La mesure de qualité la plus importante pour un boîtier de serrure électronique est l'indice de protection. Une usine de serrures de casier bien conçue atteint un indice IP54 ou IP65 grâce à l'utilisation de joints en silicone, au soudage par ultrasons des joints du boîtier et à des claviers à membrane scellés, garantissant que la serrure survit aux éclaboussures, à la pluie et à la poussière sans corrosion interne ni défaillance électrique. Atteindre IP65 nécessite que le boîtier résiste aux jets d'eau à basse pression de n'importe quelle direction et une protection complète contre la pénétration de la poussière, ce qui exige des tolérances de moulage de plus ou moins 0,1 millimètre sur les surfaces d'accouplement et une compression constante du joint sur le périmètre du boîtier.
La conception et la qualité de construction du moule déterminent directement la régularité du boîtier et la durée de vie du moule. Un moule d'injection de qualité production pour un boîtier de serrure de casier coûte généralement entre 8 000 $ et 25 000 $ selon le nombre d'empreintes, la complexité et la qualité de l'acier. Un moule à quatre empreintes en acier inoxydable S136 ou 420 avec des inserts en acier à outils trempé aux points d'usure produira 500 000 à 1 000 000 de pièces avant de nécessiter un entretien important. Des moules moins chers en acier P20 ou 738 peuvent ne coûter que 3 000 $ à 8 000 $ mais montreront des signes d'usure après 50 000 à 100 000 cycles, entraînant des bavures, une dérive dimensionnelle et des taux de rebut accrus. Une usine de serrures de casier professionnelle tient des registres de maintenance des moules, y compris les calendriers de polissage, les évaluations de l'état de l'acier et les rapports de vérification dimensionnelle qui démontrent une gestion proactive des moules. L'usine doit également démontrer sa capacité en surmoulage ou en moulage bi-matière pour les applications nécessitant une surface de clavier à toucher doux liée à une base de boîtier rigide, ou pour créer des joints résistants à l'eau autour des indicateurs LED et des fenêtres de lecteur RFID. La qualité de la finition de surface est un autre indicateur de l'état du moule et du contrôle du processus. Le boîtier doit être exempt de lignes de soudure visibles, de marques d'écoulement, de marques de buse et de marques d'éjecteur sur les surfaces de classe A que les utilisateurs voient et touchent. La mesure de la brillance à l'aide d'un brillancemètre à 60 degrés doit montrer moins de 10 pour cent de variation sur la surface du boîtier pour les finitions texturées, et la couleur doit correspondre à la norme de couleur approuvée avec un Delta E inférieur à 1,0 sous un éclairage D65. Les acheteurs qui s'approvisionnent en serrures de casier électroniques conçues sur mesure doivent demander des rapports d'analyse de l'écoulement du moule et des rapports de première inspection (FAI) pour les composants du boîtier avant d'approuver l'outillage de production, car ces documents révèlent si l'équipe d'ingénierie des procédés de l'usine a optimisé l'emplacement des points d'injection, la disposition des canaux de refroidissement et le temps de remplissage pour la géométrie spécifique de la pièce.
Comment une usine de serrures de casier structure son système de contrôle qualité : IQC, IPQC et OQC
Une usine de serrures de casier professionnelle exploite un système de contrôle qualité à trois étages comprenant le contrôle qualité entrant (IQC), le contrôle qualité en cours de fabrication (IPQC) et le contrôle qualité sortant (OQC), chaque étape appliquant des critères d'inspection définis, des plans d'échantillonnage et des seuils de réussite/échec qui garantissent collectivement une qualité de produit constante sur l'ensemble des volumes de production. L'IQC est la première ligne de défense, inspectant les matières premières et les composants achetés à leur arrivée à l'usine. Pour une usine de serrures de casier, les contrôles IQC comprennent la vérification de la composition chimique des lingots d'alliage de zinc à l'aide de la spectrométrie d'émission optique pour confirmer la spécification ZDC-1 ou ZDC-2, la mesure de la dureté et de la précision dimensionnelle des pièces moulées sous pression livrées, le test de la résistance et de l'inductance de la bobine du solénoïde par rapport aux limites de spécification, et l'inspection des PCB pour la qualité des joints de soudure, la précision du placement des composants et la propreté. L'usine doit appliquer un échantillonnage AQL (niveau de qualité acceptable) selon les normes ANSI/ASQ Z1.4 ou ISO 2859, en utilisant généralement un AQL de 0,65 pour les défauts critiques, 1,0 pour les défauts majeurs et 2,5 ou 4,0 pour les défauts mineurs. Les matériaux qui échouent à l'IQC sont mis en quarantaine et retournés au fournisseur avec une demande d'action corrective, et l'usine tient un tableau de bord des fournisseurs qui suit les taux de défauts, les livraisons à temps et le temps de réponse pour chaque fournisseur de matériaux. Un programme IQC robuste dans une usine de serrures de casier empêche les matières premières défectueuses d'entrer dans le processus de production, ce qui est bien plus rentable que de détecter et de retravailler les défauts après l'assemblage.
L'IPQC implique l'inspection et les tests à des points de contrôle définis tout au long du processus de fabrication. Pour les serrures de casier mécaniques, les points de contrôle IPQC comprennent la vérification des paramètres de moulage sous pression (température de fusion plus ou moins 10 degrés Celsius, pression d'injection plus ou moins 5 bars, temps de refroidissement plus ou moins 0,5 seconde), l'inspection dimensionnelle des caractéristiques usinées après les opérations CNC, l'inspection de la finition de surface avant le placage, et les tests de couple des mécanismes de serrure assemblés. Pour les serrures de casier électroniques, l'IPQC comprend la mesure de l'épaisseur de la pâte à souder à l'aide de la profilométrie laser, l'AOI après la refusion SMT, les tests fonctionnels des microcontrôleurs programmés, et les tests électriques des sous-ensembles, y compris le courant de veille, le courant d'actionnement et la portée de communication. Le système IPQC de l'usine doit inclure des cartes de contrôle statistique des procédés (SPC) pour les paramètres critiques, avec des limites de contrôle fixées à plus ou moins trois sigma et une action corrective déclenchée lorsque tout paramètre tend vers la limite d'avertissement. Une usine de serrures de casier avancée utilise un système d'exécution de la fabrication (MES) qui capture les données IPQC en temps réel, liant le numéro de série de chaque serrure aux paramètres de processus et aux résultats d'inspection enregistrés lors de sa production. Cette traçabilité permet à l'usine d'isoler rapidement la cause racine de toute défaillance sur le terrain et d'identifier le lot spécifique de serrures concerné, permettant un rappel ciblé plutôt qu'un remplacement général. L'OQC est la dernière barrière qualité avant l'expédition, appliquant un échantillonnage AQL aux serrures finies pour l'inspection visuelle, la vérification dimensionnelle, les tests fonctionnels et l'intégrité de l'emballage. Le plan OQC comprend généralement un test fonctionnel à 100 pour cent pour les serrures électroniques, où chaque serrure est actionnée 20 à 50 fois avec différents justificatifs pour vérifier un actionnement constant, et une taille d'échantillon de 20 à 50 unités par lot de production subit un cycle prolongé de 500 à 1 000 opérations pour valider la durabilité. Une usine de serrures de casier qui peut présenter des procédures documentées IQC, IPQC et OQC avec des enregistrements d'inspection réels provenant de séries de production récentes démontre la discipline de processus requise pour une qualité constante, et les acheteurs doivent insister pour examiner ces enregistrements pendant le processus de qualification de l'usine.
Quelles certifications une usine de serrures de casier légitime doit-elle détenir
Les certifications servent de vérification indépendante qu'une usine de serrures de casier répond aux normes reconnues en matière de sécurité des produits, de compatibilité électromagnétique et de conformité environnementale, et la présence ou l'absence de certifications spécifiques fournit un aperçu immédiat de l'orientation commerciale et de l'engagement qualité de l'usine. Le marquage CE est l'exigence la plus fondamentale pour vendre des serrures de casier dans l'Espace économique européen, indiquant que le produit est conforme aux directives applicables de l'UE en matière de santé, de sécurité et d'environnement. Pour les serrures de casier électroniques, la certification CE couvre généralement la directive basse tension (DBT, 2014/35/UE), la directive sur la compatibilité électromagnétique (CEM, 2014/30/UE) et la directive sur les équipements radioélectriques (RED, 2014/53/UE) pour les serrures intégrant une communication sans fil. L'usine doit fournir une déclaration de conformité CE valide et une documentation de dossier technique comprenant des rapports d'essai d'un laboratoire accrédité tel que TUV Rheinland, SGS ou Intertek. La certification FCC est requise pour les serrures de casier électroniques vendues aux États-Unis, couvrant à la fois les radiateurs intentionnels (BLE, Wi-Fi, NFC) et les émissions non intentionnelles des circuits numériques. Les tests FCC vérifient que les émissions conduites et rayonnées de la serrure restent dans les limites de la partie 15B de la FCC pour les radiateurs non intentionnels et de la partie 15C pour les radiateurs intentionnels, et que l'appareil ne provoque pas d'interférences nuisibles à d'autres équipements électroniques. Une usine de serrures de casier légitime maintient une certification FCC active pour ses modèles de produits standard et possède la capacité technique de prendre en charge les tests FCC pour les conceptions OEM personnalisées.
La conformité RoHS certifie que la serrure et ses composants ne contiennent pas de substances dangereuses restreintes, notamment le plomb, le mercure, le cadmium, le chrome hexavalent, les PBB et les PBDE au-delà des seuils spécifiés. Bien que RoHS soit requise pour l'accès au marché de l'UE, elle est devenue une norme mondiale de facto, et les usines réputées proposent la conformité RoHS comme base, même pour les expéditions hors UE. La conformité REACH, qui traite de l'enregistrement, de l'évaluation, de l'autorisation et des restrictions des substances chimiques, est de plus en plus exigée par les acheteurs européens et couvre à la fois les matériaux utilisés dans la construction de la serrure et les substances utilisées dans les processus de fabrication tels que le placage et la peinture. Pour les applications haut de gamme, des certifications supplémentaires peuvent être requises. La norme EN 16867 est la norme européenne pour les serrures mécaniques et la quincaillerie de bâtiment, couvrant les exigences et les méthodes d'essai pour la durabilité, la sécurité et la résistance à la corrosion des serrures. Une usine de serrures de casier produisant des serrures certifiées EN 16867 Niveau A démontre que la serrure a passé 200 000 cycles d'essai, 10 000 heures d'essai de corrosion et des essais de sécurité contre l'entrée forcée. UL 294, la norme UL pour les unités de systèmes de contrôle d'accès, est pertinente pour les serrures de casier électroniques utilisées dans les applications commerciales nord-américaines et couvre les exigences de performance pour le contrôle d'accès, l'alimentation de secours, la sécurité de la ligne et l'endurance. Les applications coupe-feu, telles que les casiers installés dans les voies de sortie ou les cloisons coupe-feu, peuvent nécessiter une certification de résistance au feu UL 10C ou équivalente. Un examen approfondi des certifications d'une usine de serrures de casier implique non seulement de vérifier la présence des certificats, mais aussi de vérifier leur validité en contactant l'organisme émetteur, en confirmant que le numéro de certificat correspond au modèle de produit spécifique et en vérifiant la date d'expiration du certificat. Les certifications qui ont expiré ou qui couvrent des gammes de produits différentes de celles qui sont proposées sont des signaux d'alarme courants indiquant qu'une usine tente de déformer son état de conformité.
Comprendre les options OEM vs ODM d'une usine de serrures de casier
L'OEM (fabrication d'équipement d'origine) et l'ODM (fabrication de conception d'origine) représentent deux modèles d'engagement fondamentalement différents avec une usine de serrures de casier, et le choix du bon modèle dépend des ressources d'ingénierie internes de votre entreprise, du niveau de différenciation souhaité du produit et du délai de mise sur le marché. Dans le cadre d'un accord OEM, l'acheteur fournit la spécification complète du produit, y compris les dessins mécaniques, les schémas de PCB, les exigences du firmware, la nomenclature (BOM) et les spécifications de test, et l'usine fabrique la serrure selon ces spécifications exactes. L'acheteur possède la propriété intellectuelle de la conception, et l'usine est contractuellement interdite de produire la même conception pour d'autres clients. L'OEM est le modèle préféré pour les entreprises disposant d'équipes d'ingénierie matérielle expérimentées qui ont développé des conceptions de serrures propriétaires optimisées pour leur application spécifique, comme une chaîne de gymnases avec des dimensions de casier uniques et des exigences logicielles de contrôle d'accès. Les avantages de l'OEM incluent un contrôle total sur les caractéristiques du produit et les normes de qualité, la possibilité de spécifier des marques et des fournisseurs de composants exacts, et la création d'un produit qui ne peut pas être facilement copié par les concurrents. Les inconvénients incluent la nécessité d'investir dans le développement complet du produit, y compris l'outillage, les tests et la certification, ce qui peut coûter entre 50 000 $ et 200 000 $ pour une nouvelle serrure de casier électronique, et l'exigence d'un support technique continu pour gérer les changements de nomenclature, résoudre les problèmes de production et mettre en œuvre des améliorations de conception.
L'ODM est le modèle le plus courant et le plus accessible pour la plupart des acheteurs de serrures de casier, en particulier ceux qui entrent sur le marché pour la première fois ou qui élargissent leur gamme de produits sans une grande équipe d'ingénierie. Dans le cadre d'un accord ODM, l'usine de serrures de casier propose des conceptions existantes qui peuvent être personnalisées avec la marque, l'emballage et des modifications mineures de spécifications de l'acheteur, telles que les plages de codes de clé, la disposition du clavier, la fréquence RFID ou le comportement d'appairage Bluetooth. L'usine possède la propriété intellectuelle de la conception de base, et la personnalisation est généralement limitée à ce que l'équipe d'ingénierie de l'usine peut mettre en œuvre sans refonte fondamentale. L'engagement ODM réduit considérablement le délai de mise sur le marché, avec les premiers échantillons disponibles en 15 à 30 jours contre 60 à 120 jours pour un développement OEM complet. Les coûts d'outillage sont beaucoup plus bas, généralement de 2 000 $ à 8 000 $ pour un branding personnalisé sur une conception existante contre 20 000 $ à 80 000 $ pour un outillage OEM. Le prix unitaire des produits ODM est également généralement de 10 à 20 pour cent inférieur à celui de l'OEM car l'usine amortit ses coûts de conception et d'outillage sur tous les clients utilisant la même plateforme de base. Le compromis est une différenciation limitée du produit, car les acheteurs concurrents peuvent s'approvisionner en serrures similaires auprès de la même usine avec seulement des différences cosmétiques. Certaines usines de serrures de casier avancées proposent un modèle hybride appelé ODM-plus, où la plateforme existante de l'usine sert de point de départ, mais l'acheteur peut spécifier des modifications substantielles telles qu'une disposition de PCB personnalisée, des fonctionnalités de firmware uniques ou des interfaces mécaniques propriétaires. L'ODM-plus comble le fossé entre l'ODM pur et l'OEM complet, offrant une différenciation significative à une fraction du coût de développement OEM. Lors de la négociation de l'un ou l'autre modèle, le contrat doit définir clairement la propriété intellectuelle, les conditions d'exclusivité, les quantités minimales de commande et le processus pour les futures modifications de conception. Les acheteurs doivent également confirmer que l'usine n'utilisera pas l'outillage personnalisé ou les inserts de moule de l'acheteur pour produire des serrures pour d'autres clients, et que tout firmware développé pour l'acheteur reste la propriété de l'acheteur ou est concédé sous licence exclusive à l'acheteur.
À quels MOQ et conditions de prix s'attendre d'une usine de serrures de casier
Les quantités minimales de commande et les conditions de prix sont parmi les considérations les plus pratiques lors de l'engagement d'une usine de serrures de casier, car elles déterminent directement l'investissement initial requis, la structure des coûts unitaires et les implications de trésorerie d'un programme d'approvisionnement. Le MOQ dans une usine de serrures de casier chinoise varie considérablement selon le type de serrure, la complexité et le niveau de personnalisation. Pour les serrures à came mécaniques standard, qui nécessitent un outillage minimal et utilisent des composants génériques, le MOQ varie généralement de 500 à 1 000 unités par code de clé ou variation de finition. Pour les serrures de casier électroniques avec des fonctionnalités standard, le MOQ est généralement de 500 à 2 000 unités par modèle, tandis que les serrures OEM entièrement personnalisées avec un outillage dédié peuvent nécessiter un MOQ de 3 000 à 10 000 unités pour récupérer l'investissement dans l'outillage dès la première série de production. Certaines usines de serrures de casier proposent des MOQ plus bas de 100 à 300 unités pour les commandes d'échantillons ou les essais initiaux, mais celles-ci commandent généralement une prime de prix de 30 à 60 pour cent par rapport au prix MOQ standard. Les acheteurs doivent être conscients que le MOQ peut s'appliquer par SKU plutôt que par commande, ce qui signifie qu'une commande de 500 unités réparties sur dix codes de clé différents peut être traitée comme dix articles MOQ distincts. Consolider les commandes sur moins de SKU est l'un des moyens les plus efficaces de réduire le coût unitaire et de simplifier la logistique de l'usine.
Les conditions de prix dans l'industrie des serrures de casier suivent les conventions commerciales internationales standard, le FOB (Free On Board) étant la base de cotation la plus courante. Le prix FOB d'une usine de serrures de casier basée à Shenzhen comprend le coût des marchandises, la marge bénéficiaire de l'usine et tous les frais de livraison des marchandises au port de Shenzhen et de chargement sur le navire. Les prix FOB pour les serrures à came mécaniques varient de 1,50 $ à 4,00 $ par unité au MOQ, tandis que les serrures de casier électroniques à clavier coûtent généralement entre 6,00 $ et 14,00 $ par unité, et les serrures de casier électroniques RFID ou Bluetooth varient de 10,00 $ à 18,00 $ par unité selon l'ensemble des fonctionnalités, la qualité de fabrication et le statut de certification. Le prix EXW (Ex Works) est généralement de 5 à 10 pour cent inférieur au FOB car l'acheteur assume tous les frais d'expédition et de dédouanement à l'exportation. Le prix DDP (Delivered Duty Paid), où l'usine prend en charge tous les frais d'expédition, d'assurance, de dédouanement et de livraison locale à l'entrepôt de l'acheteur, ajoute généralement 15 à 30 pour cent au prix FOB selon la destination et le volume d'expédition. Les conditions de paiement suivent un modèle standard dans l'industrie chinoise de fabrication de serrures. Une transaction typique nécessite un acompte de 30 pour cent à la commande, 40 à 60 pour cent du paiement à l'inspection avant expédition, et le solde de 10 à 30 pour cent payé contre une copie du connaissement. Les usines de serrures de casier établies peuvent offrir des conditions plus favorables aux clients réguliers, telles que 30 pour cent d'acompte et 70 pour cent contre le connaissement, ou même des conditions nettes à 30 ou 60 jours pour les acheteurs ayant un bon crédit. Les acheteurs doivent se méfier des usines exigeant 50 pour cent ou plus comme acompte, car cela est supérieur à la norme de l'industrie et peut indiquer des problèmes de trésorerie. Le prix unitaire comprend généralement l'emballage de base tel que les sacs en polyéthylène et les cartons d'exportation standard, tandis que l'emballage de vente au détail personnalisé, l'étiquetage des codes-barres et les services de kit ajoutent 0,10 $ à 0,50 $ par unité selon la complexité.
Comment l'évaluation des échantillons révèle la véritable qualité d'une usine de serrures de casier
L'évaluation des échantillons est la méthode la plus fiable pour évaluer la véritable capacité de qualité d'une usine de serrures de casier, car les échantillons physiques incarnent la précision de fabrication réelle de l'usine, la sélection des matériaux, le savoir-faire d'assemblage et l'attention aux détails d'une manière que les brochures, les certifications et même les rapports d'audit d'usine ne peuvent pas capturer pleinement. Le processus de commande d'échantillons doit commencer par une spécification écrite claire qui comprend les dessins mécaniques, les exigences électriques, les exigences environnementales et les critères d'acceptation, que l'usine doit accuser réception par écrit avant de produire les échantillons. Une usine de serrures de casier professionnelle facture généralement les échantillons à un taux de deux à cinq fois le prix unitaire MOQ, le coût de l'échantillon étant remboursable ou crédité sur la première commande de production. Le délai de livraison des échantillons varie de 7 à 20 jours pour les produits ODM issus du catalogue existant de l'usine, à 25 à 45 jours pour les échantillons OEM nécessitant un nouvel outillage ou une personnalisation importante. Les acheteurs doivent commander au moins 10 à 20 échantillons pour permettre des tests significatifs sur plusieurs unités, car l'évaluation d'un seul échantillon ne peut pas révéler la variation de production qui se produira à grande échelle. Chaque échantillon doit être clairement étiqueté avec un numéro de série unique, et l'usine doit fournir un rapport d'échantillon documentant les dimensions mesurées, les paramètres électriques et les résultats des tests fonctionnels pour chaque unité.
L'évaluation physique des échantillons doit suivre un protocole structuré couvrant l'ajustement mécanique, les performances électriques, la résistance environnementale et l'endurance fonctionnelle. L'évaluation mécanique comprend la mesure de toutes les dimensions critiques avec des instruments calibrés et leur comparaison aux tolérances du dessin de spécification, la vérification de la fluidité de l'insertion et de la rotation de la clé, la vérification de la distance de déplacement de la came ou du pêne, et l'évaluation de l'ajustement de la serrure dans une découpe de porte de casier standard. Le poids de l'échantillon doit être mesuré et comparé à la spécification indiquée par l'usine, car des serrures plus légères indiquent souvent des sections de paroi plus minces ou des matériaux manquants. L'évaluation électrique des serrures électroniques comprend la mesure du courant de veille, du courant d'actionnement et du temps d'actionnement sur toute la plage de tension d'entrée de 4,5 à 6,0 volts DC, la vérification de la portée de lecture RFID pour différents types de justificatifs, et le test de la stabilité de la connexion BLE à des distances de 1, 5 et 10 mètres. La protection contre la pénétration de l'échantillon doit être vérifiée en soumettant un ou deux échantillons à un test de pulvérisation d'eau correspondant à l'indice IP revendiqué. Les tests d'endurance fonctionnelle sont l'évaluation la plus révélatrice. Un banc d'essai automatisé simple utilisant un relais ou un microcontrôleur pour faire fonctionner la serrure en continu peut identifier des modes de défaillance qui n'apparaîtraient pas lors d'un test manuel bref. Un échantillon qui tombe en panne avant 10 000 cycles alors que la spécification revendique 100 000 cycles indique des problèmes fondamentaux de conception ou de matériaux, tandis qu'un échantillon qui atteint 50 000 cycles avec seulement une dégradation mineure du temps d'actionnement ou de la consommation de courant suggère une conception qui, avec des améliorations, pourrait atteindre l'objectif. Une usine de serrures de casier réputée accueillera favorablement les tests d'échantillons structurés et pourra même proposer de participer à la définition du protocole de test, tandis qu'une usine qui résiste à la fourniture d'échantillons, facture des frais d'échantillon excessifs ou refuse de partager les rapports de test des échantillons doit être traitée avec une extrême prudence.
Évaluation des délais et de la capacité de production d'une usine de serrures de casier
Le délai de livraison et la capacité de production sont des mesures opérationnelles qui ont un impact direct sur votre capacité à commercialiser des serrures de casier de manière fiable, et une évaluation approfondie de ces facteurs avant de s'engager avec une usine de serrures de casier peut éviter des perturbations d'approvisionnement coûteuses qui nuisent aux relations clients et aux revenus. Le délai de livraison standard pour une commande de production dans une usine de serrures de casier chinoise est de 25 à 45 jours à compter de l'approbation de l'échantillon et de la réception de l'acompte pour les serrures mécaniques, et de 30 à 50 jours pour les serrures électroniques qui nécessitent la fabrication de PCB, l'assemblage SMT et la programmation du firmware. Ces délais supposent que tous les matériaux sont en stock ou ont des délais d'approvisionnement standard. Les usines qui maintiennent un stock tampon de composants couramment utilisés tels que les microcontrôleurs, les modules Bluetooth, les circuits intégrés de lecteur RFID et les solénoïdes peuvent offrir des délais à l'extrémité inférieure de cette fourchette, tandis que les usines qui achètent les composants commande par commande peuvent nécessiter les 50 jours complets ou plus. Les facteurs saisonniers affectent également le délai de livraison. La période d'août à octobre, lorsque les usines augmentent leur production pour la saison d'expédition précédant les fêtes, voit souvent les délais s'allonger de 10 à 20 jours en raison de la contrainte de la capacité de production. La fermeture du Nouvel An chinois, qui dure généralement de deux à quatre semaines en janvier ou février, crée une ruée vers la production avant les vacances et une période de montée en puissance après les vacances qui peut ajouter 15 à 30 jours aux délais pour les commandes passées pendant cette fenêtre.
La capacité de production est exprimée comme le nombre maximum de serrures que l'usine peut produire par mois en fonctionnement à pleine capacité. Une usine de serrures de casier de taille moyenne a généralement une capacité mensuelle de 50 000 à 200 000 serrures mécaniques ou de 20 000 à 80 000 serrures électroniques, selon le nombre de chaînes d'assemblage, la capacité de la ligne SMT et la main-d'œuvre disponible. La capacité n'est pas un nombre fixe mais dépend du mix de produits, car une usine produisant plusieurs modèles de serrures avec différents processus d'assemblage atteint un débit inférieur à celui d'une usine qui fait fonctionner un seul modèle en continu. Les acheteurs doivent demander le taux d'utilisation actuel de la capacité de l'usine, qui indique la part de la capacité déclarée déjà engagée auprès d'autres clients. Une usine fonctionnant à 60-75 pour cent d'utilisation a une marge de manœuvre pour absorber de nouvelles commandes sans solliciter les ressources, tandis qu'une usine au-dessus de 85 pour cent d'utilisation risque des retards de livraison et une dégradation de la qualité car les travailleurs et l'équipement sont poussés au-delà de leurs limites durables. L'usine doit également fournir un engagement d'allocation de capacité pour votre volume mensuel projeté, de préférence par écrit, pour éviter une situation où l'usine accepte votre commande puis donne la priorité à des clients plus importants lorsque la capacité devient tendue. Demander des références de trois clients actuels et les contacter pour vérifier les performances de livraison à temps est l'un des moyens les plus efficaces d'évaluer si les délais et la capacité déclarés par l'usine sont réalistes. Une usine de serrures de casier qui livre constamment à temps et communique de manière proactive sur les retards démontre la maturité opérationnelle requise pour un partenariat d'approvisionnement à long terme.
Comment les conditions FOB, EXW et DDP affectent le coût total d'une usine de serrures de casier
Le choix des incoterms dans votre contrat avec une usine de serrures de casier a un impact substantiel sur le coût total débarqué, la répartition des risques et la charge administrative de la gestion de la logistique internationale, ce qui rend essentiel de comprendre comment les conditions FOB, EXW et DDP affectent votre situation d'approvisionnement spécifique. Le FOB (Free On Board) est l'incoterm le plus utilisé dans la fabrication chinoise de serrures et représente une répartition équilibrée des responsabilités. Selon les conditions FOB, l'usine de serrures de casier est responsable de la livraison des marchandises au port d'expédition nommé, de leur dédouanement à l'exportation et de leur chargement à bord du navire. L'acheteur assume la responsabilité et le risque une fois les marchandises à bord du navire, y compris le fret maritime, l'assurance, le dédouanement à l'importation et la livraison intérieure. Le prix FOB depuis Shenzhen comprend généralement la marge de l'usine, le transport intérieur jusqu'au port, la documentation douanière d'exportation, les frais de manutention portuaire et les frais de chargement. Pour un conteneur typique de 20 pieds de serrures de casier d'une valeur de 25 000 $ à 50 000 $, le prix FOB comprend environ 300 $ à 800 $ de logistique locale et de frais de documentation au-delà du prix EXW. Les acheteurs ayant des relations de transitaires établies et une expérience en logistique internationale préfèrent généralement le FOB car il leur donne le contrôle sur le choix du transporteur, les taux de fret et les calendriers d'expédition tout en laissant l'usine responsable des complexités des procédures d'exportation chinoises.
L'EXW (Ex Works) place la responsabilité maximale sur l'acheteur, qui doit organiser et payer tous les transports, le dédouanement à l'exportation et à l'importation, et l'assurance depuis la porte de l'usine. La seule obligation de l'usine de serrures de casier est de rendre les marchandises disponibles pour le ramassage dans ses locaux. Le prix EXW est généralement de 5 à 10 pour cent inférieur au FOB, mais l'acheteur doit organiser un transitaire pour gérer le ramassage à l'usine, le dédouanement à l'exportation, la manutention portuaire et toute la logistique ultérieure. Pour les acheteurs sans réseau logistique établi en Chine, l'EXW peut entraîner des coûts totaux plus élevés et des délais de transit plus longs que le FOB car l'usine n'a aucune incitation à accélérer le processus de ramassage et le transitaire de l'acheteur peut faire face à des retards de coordination avec le personnel de l'usine peu familier avec les procédures d'exportation. L'EXW est plus adapté aux acheteurs disposant de bureaux d'approvisionnement dans le pays ou d'agents expérimentés basés en Chine qui peuvent gérer la logistique en personne. Le DDP (Delivered Duty Paid) représente l'extrémité opposée du spectre de responsabilité, où l'usine de serrures de casier assume tous les coûts et risques jusqu'à ce que les marchandises soient livrées à l'adresse spécifiée par l'acheteur, y compris le fret maritime, l'assurance, le dédouanement à l'importation, le paiement des droits et la livraison finale. Le prix DDP inclut une prime de 15 à 30 pour cent par rapport au FOB pour couvrir ces coûts supplémentaires et la prime de risque de l'usine pour la gestion de procédures d'importation inconnues. Le DDP est attrayant pour les primo-importateurs ou les acheteurs qui souhaitent un coût tout compris unique et prévisible avec une charge administrative minimale, mais la prime est substantielle et l'acheteur a moins de contrôle sur le choix du transporteur et l'itinéraire de transit. La considération clé dans le choix entre les incoterms est le coût total débarqué, pas seulement le prix unitaire. Les acheteurs doivent obtenir des devis sur les bases FOB et DDP de l'usine de serrures de casier, puis comparer le prix DDP à leur propre coût débarqué calculé en utilisant le prix FOB plus le fret, l'assurance, les droits et les frais du transitaire. La différence se réduit généralement à 3-8 pour cent après avoir inclus tous les coûts, et la décision dépend souvent de la question de savoir si l'acheteur a la capacité logistique et l'appétit pour gérer l'expédition internationale de manière indépendante.
Quelle protection de la propriété intellectuelle une usine de serrures de casier doit-elle fournir
La protection de la propriété intellectuelle est une préoccupation critique lors de l'approvisionnement en conceptions de serrures personnalisées auprès d'une usine de serrures de casier chinoise, et les mesures que vous prenez avant et pendant l'engagement peuvent déterminer si votre conception propriétaire reste exclusive à votre entreprise ou apparaît sur les étagères des concurrents dans les mois suivant le lancement de votre produit. Le fondement de la protection de la PI est un accord de non-divulgation (NDA) complet et un accord de fabrication détaillé qui définit clairement la propriété de toute la propriété intellectuelle associée à la conception de la serrure. Le NDA doit être signé avant toute discussion technique ou partage de conception, et il doit couvrir toutes les formes d'informations confidentielles, y compris les dessins mécaniques, les fichiers de conception de PCB, le code source du firmware, les détails de la nomenclature, les spécifications de test et les conceptions d'outillage. L'accord de fabrication doit stipuler explicitement que toute la propriété intellectuelle développée spécifiquement pour l'acheteur, y compris l'outillage personnalisé, les moules, le firmware, les dispositions de PCB et les conceptions mécaniques, reste la propriété exclusive de l'acheteur, et que l'usine de serrures de casier est interdite d'utiliser cette PI pour produire des serrures pour toute autre partie. Le droit chinois de la PI s'est considérablement amélioré ces dernières années, et les tribunaux chinois appliquent désormais les brevets et les contrats dûment enregistrés, mais l'application est réactive plutôt que préventive. La stratégie de protection de la PI la plus efficace combine des accords juridiques avec des mesures pratiques qui rendent difficile pour l'usine de faire un usage abusif de votre PI, même si elle est encline à le faire.
L'enregistrement de brevet en Chine est la mesure proactive la plus importante pour protéger une conception de serrure novatrice. La Chine fonctionne avec un système de brevet du premier déposant, ce qui signifie que la première partie à déposer une demande de brevet pour une conception détient les droits de brevet, indépendamment de qui l'a inventée en premier. Si vous partagez votre conception avec une usine de serrures de casier sans avoir déposé une demande de brevet chinois, l'usine pourrait théoriquement déposer un brevet sur votre conception et ensuite vous empêcher de la fabriquer. Les acheteurs doivent déposer un brevet de modèle d'utilité chinois, qui couvre la structure mécanique de la serrure et peut être accordé en 6 à 12 mois, et un brevet de dessin ou modèle chinois, qui couvre l'apparence ornementale de la serrure et peut être accordé en 3 à 6 mois. Le coût du dépôt de brevet chinois par l'intermédiaire d'un agent de brevets local est généralement de 800 $ à 2 500 $ par brevet, ce qui est modeste par rapport à la valeur de la conception protégée. L'enregistrement de la marque pour votre nom de marque et votre logo en Chine est tout aussi important, car l'usurpation de marque est courante et un usurpateur qui enregistre votre marque peut vous empêcher de vendre sous votre propre nom sur le marché chinois ou même retenir vos marchandises à la douane. Au-delà de la protection juridique, les mesures pratiques consistent à ne fournir à l'usine que les informations nécessaires à la production plutôt que la documentation de conception complète, à utiliser des fabricants de moules de confiance indépendants de l'usine, et à maintenir le contrôle sur les fichiers binaires du firmware en programmant les microcontrôleurs via une chaîne d'approvisionnement sécurisée plutôt qu'en fournissant le code source à l'usine. Certains acheteurs choisissent de répartir la production entre plusieurs usines, une usine produisant les composants mécaniques et une autre effectuant l'assemblage final, de sorte qu'aucune usine n'ait la conception complète. Une usine de serrures de casier qui soutient activement la protection de la PI en signant des accords solides, en respectant la propriété de l'outillage et en coopérant avec votre stratégie de brevet et de marque démontre l'intégrité requise pour un partenariat à long terme, tandis qu'une usine qui résiste aux protections de la PI ou propose un langage vague sur la propriété doit être évitée, quels que soient les avantages de prix.
Comment effectuer une diligence raisonnable efficace sur une usine de serrures de casier
La diligence raisonnable est le processus systématique de vérification du statut juridique, de la capacité opérationnelle, de la santé financière et de la réputation d'une usine de serrures de casier avant de s'engager dans une relation de production, et la profondeur de votre effort de diligence raisonnable est directement corrélée à la probabilité d'un partenariat réussi à long terme. La première étape consiste à vérifier l'enregistrement légal de l'usine via le système national de publicité des informations sur le crédit des entreprises de Chine, qui fournit des enregistrements officiels du capital social de l'entreprise, de la portée des activités, du représentant légal et du statut de dépôt annuel. Le chiffre du capital social doit être cohérent avec l'échelle déclarée de l'usine, et la portée des activités doit inclure explicitement la fabrication de serrures plutôt que seulement le négoce ou la quincaillerie générale. Une société de négoce se faisant passer pour une usine est l'un des risques les plus courants dans l'approvisionnement en Chine. Les sociétés de négoce peuvent prétendre être des fabricants mais s'approvisionnent en réalité auprès de plusieurs usines, ajoutant une marge et réduisant votre contrôle sur la qualité et les délais. La vérification du statut de l'usine nécessite de vérifier la licence commerciale pour la classification de fabrication, de demander des photos ou des vidéos de l'installation de production réelle, et idéalement de mener un audit en personne. Les sociétés d'inspection tierces professionnelles telles que SGS, Bureau Veritas ou TUV Rheinland proposent des services d'audit d'usine qui vérifient l'existence, la taille, l'équipement et les systèmes de qualité de l'usine, avec des rapports généralement livrés en 7 à 14 jours pour un coût de 500 $ à 1 500 $ par audit.
La diligence raisonnable financière implique l'examen des états financiers récents de l'usine s'ils sont disponibles, la vérification des historiques de paiement avec d'autres acheteurs par le biais de références commerciales, et l'évaluation de la cote de crédit de l'usine par le biais d'agences d'évaluation du crédit chinoises. Une usine de serrures de casier qui est en activité depuis au moins cinq ans, montre une croissance constante des revenus et maintient des niveaux d'endettement appropriés à sa base d'actifs est généralement un partenaire à faible risque. Les références commerciales d'au moins trois clients actuels, de préférence dans votre secteur ou un secteur connexe, fournissent un aperçu de première main de la réactivité de la communication de l'usine, des performances de livraison à temps, des taux de défauts et de la volonté de résoudre les problèmes. Lorsque vous contactez des références, posez des questions spécifiques sur la gestion des problèmes de qualité par l'usine, sa réactivité aux demandes de modification technique et sa transparence concernant les problèmes de production. La recherche de réputation en ligne via les avis des fournisseurs Alibaba, les forums de l'industrie et les plateformes de médias sociaux peut révéler des modèles de plaintes ou d'éloges qui complètent les vérifications de références, mais doit être interprétée avec prudence car les avis peuvent être manipulés. Un audit d'usine complet doit vérifier le nombre et l'état des équipements de production, les qualifications du personnel d'ingénierie et de qualité, la propreté et l'organisation de l'atelier de production, et la mise en œuvre de procédures documentées pour le contrôle qualité, la gestion des matériaux et la maintenance des équipements. L'audit doit également évaluer la conformité environnementale de l'
Vous hésitez sur la serrure adaptée à vos casiers ?
Nos ingénieurs vous conseillent sur les badges, l'autonomie et la compatibilité de rénovation, sans engagement.
Ressources sur les serrures d’armoire
Comparez les types de serrures, consultez les guides d’installation et téléchargez le catalogue produits
Produits associés
3
Serrure d’armoire intelligente — Tableau de bord multi-site géré par application
Serrure d’armoire intelligente gérée par application pour les flottes de bureaux, de colis et multi-sites. Tableau de bord d’application BLE, piste d’audit, déverrouillage à distance, pas de serveur par serrure. Châssis de catégorie supérieure.
Cette page le désigne déjà comme prochaine référence recommandée.

Serrure d'armoire de bureau — PIN + carte pour classeurs et caissons
Serrure de bureau hors ligne PIN + carte pour classeurs, caissons et tiroirs. Rénovation en 5 minutes sur pile, sans WiFi, sans gestion de clés. CE/FCC/RoHS.
Cette page le désigne déjà comme prochaine référence recommandée.

Serrure de casier de salle de sport — Carte hors ligne, sans WiFi
Serrure hors ligne à carte pour casiers de salle de sport et de piscine. Carte MIFARE, rénovation en 5 minutes sur pile, sans WiFi ni serveur. Corps en alliage de zinc, CE/FCC/RoHS.
Cette page le désigne déjà comme prochaine référence recommandée.
Articles de blog associés
3
Serrure d'armoire par application mobile : le guide complet de la sécurité des armoires contrôlée par smartphone
Découvrez comment fonctionnent les systèmes de serrure d'armoire par application mobile. Explorez les identifiants BLE/Wi-Fi/NFC, le déverrouillage à distance, les codes temporaires, le contrôle d'accès basé sur les rôles, la synchronisation cloud, les fonctions de sécurité et les scénarios de déploiement.
Il couvre le même contexte produit : Serrure d’armoire intelligente — Tableau de bord multi-site géré par application, Serrure d'armoire de bureau — PIN + carte pour classeurs et caissons, Serrure de casier de salle de sport — Carte hors ligne, sans WiFi.
Serrure de Casier MIFARE : Guide de Sécurité Avancé pour Systèmes d'Accès Basés sur MIFARE
Guide technique approfondi sur la technologie des serrures de casier MIFARE, couvrant les variantes MIFARE Classic, Plus, DESFire, Ultralight, la sécurité cryptographique, l'installation et l'intégration de cartes à puce multi-applications pour le contrôle d'accès aux casiers.
Il couvre le même contexte produit : Serrure d’armoire intelligente — Tableau de bord multi-site géré par application, Serrure d'armoire de bureau — PIN + carte pour classeurs et caissons, Serrure de casier de salle de sport — Carte hors ligne, sans WiFi.

Serrure de Casier MIFARE : Guide Complet pour la Sécurité des Casiers Intelligents
Guide complet sur la technologie des serrures de casier MIFARE pour les salles de sport, écoles, bureaux et espaces publics. Couvre les variantes MIFARE Classic, Plus, DESFire, la gestion multi-utilisateurs, l'installation, la mise en réseau et l'intégration dans l'écosystème des casiers intelligents.
Il couvre le même contexte produit : Serrure de casier de salle de sport — Carte hors ligne, sans WiFi.
Définissez votre projet de serrures avec nos ingénieurs
Indiquez le nombre de casiers, le type de meuble et votre mode d’identification. Nous revenons vers vous avec un plan d’échantillon et un devis sous 24 heures ouvrées.
- Passez d'une guidance générale à une discussion produit ou application.
- Utilisez la RFQ quand le prix, les plans, le MOQ ou le calendrier de lancement nécessitent de la structure.
- Gardez une voie de contact direct visible pour les clarifications rapides et le transfert.