Guía Completa sobre Fabricación de Cerraduras Personalizadas para Casilleros y Diseño OEM/ODM
Aprenda todo sobre el diseño de una cerradura personalizada para casilleros en hoteles, gimnasios, escuelas y marcas: proceso OEM/ODM, opciones de credenciales, firmware, costos de herramientas, MOQ, plazos de entrega, certificación y asociación con fábricas.
¿Qué es una Cerradura Personalizada para Casillero y Por Qué Elegir Fabricación OEM/ODM?
Una cerradura personalizada para casillero es un dispositivo de cierre electrónico o mecánico diseñado a medida, fabricado según las especificaciones del comprador a través de asociaciones OEM (Fabricación de Equipo Original) u ODM (Fabricación de Diseño Original) con una fábrica. A diferencia de los candados estándar o cerraduras electrónicas comunes vendidas en canales minoristas, una cerradura personalizada para casillero está diseñada para cumplir con los requisitos exactos dimensionales, de credenciales, estéticos, de firmware y de marca de un proyecto u organización específica. Las cantidades mínimas de pedido (MOQ) típicas para una cerradura personalizada oscilan entre 500 y 5,000 unidades, dependiendo de la complejidad de la personalización, con costos de herramientas que van desde $1,500 hasta $15,000 para componentes de carcasa moldeados por inyección y plazos de entrega de 8 a 20 semanas desde la aprobación del diseño hasta la primera inspección de la pieza. La ruta OEM/ODM es elegida por cadenas hoteleras que requieren compatibilidad con tarjetas de acceso para su PMS (Sistema de Gestión de Propiedades) existente, marcas de fitness que necesitan acabados resistentes a la corrosión para áreas de piscinas con alto contenido de cloro, distritos escolares que exigen jerarquías de llave maestra específicas en cientos de casilleros y empresas tecnológicas que desean integrar sus propios lectores RFID o firmware IoT en el cuerpo de la cerradura. La ventaja principal es el control total sobre cada variable: tecnología de credenciales, material de la carcasa, geometría de montaje, comportamiento del firmware e identidad visual, sin asumir la totalidad de los gastos generales de diseñar una cerradura desde cero. La fábrica proporciona el chasis mecánico principal, la placa del controlador del motor y el esqueleto básico del firmware, mientras que el comprador especifica las personalizaciones que diferencian su producto en el mercado. Este artículo recorre cada etapa del proceso de desarrollo de una cerradura personalizada para casillero, desde la recopilación inicial de requisitos y la selección de la fábrica hasta la creación de prototipos, herramientas, certificación y producción en volumen, para que pueda abordar su proyecto con plazos, presupuestos y expectativas técnicas realistas.
Comprendiendo la Distinción entre OEM y ODM para Cerraduras de Casilleros
Al adquirir una cerradura personalizada para casillero, la primera decisión es si optar por un acuerdo OEM u ODM. En una relación OEM (Fabricación de Equipo Original), el comprador proporciona una especificación de diseño completa, incluidos planos CAD de la carcasa de la cerradura, un diseño de PCB para la electrónica, una lista de materiales y requisitos de firmware, y la fábrica fabrica el producto exactamente como se especifica. OEM es apropiado cuando ya tiene un diseño de cerradura, posee patentes relevantes o necesita que la cerradura se integre con un ecosistema propietario donde cada interfaz debe controlarse con precisión. La fábrica actúa puramente como un fabricante por contrato y usted conserva la propiedad total del diseño. Los costos de herramientas en un escenario OEM son típicamente más bajos porque la fábrica utiliza moldes existentes o modifica herramientas estándar, que van desde $1,500 para modificaciones menores de la carcasa hasta $8,000 para un nuevo molde de inyección. En un acuerdo ODM (Fabricación de Diseño Original), el comprador selecciona una plataforma existente o un diseño de referencia del catálogo de la fábrica y solicita modificaciones: cambiar la frecuencia RFID de 13.56 MHz a 125 kHz, cambiar el color de la carcasa de plateado a negro con un logotipo personalizado, ajustar el algoritmo de la llave maestra en el firmware o agregar una interfaz Bluetooth para acceso basado en aplicaciones. ODM es más rápido y económico para la mayoría de los proyectos comerciales porque el equipo de ingeniería de la fábrica se encarga del trabajo de diseño, y el comprador paga solo por la diferencia entre el producto estándar y la versión personalizada. Los costos de herramientas ODM oscilan entre $3,000 y $15,000 porque generalmente se requieren nuevos moldes o insertos de molde para adaptarse a la geometría de la carcasa personalizada. Tanto las rutas OEM como ODM pueden producir un producto completamente marcado y único que cumpla con sus requisitos de credenciales, acabado, firmware y certificación; la diferencia es cuánto riesgo de diseño e inversión en ingeniería asume usted en comparación con delegarlo en la fábrica.
Opciones Clave de Credenciales para su Cerradura Personalizada para Casillero
El sistema de credenciales es la decisión técnica más consecuente que tomará al diseñar una cerradura personalizada para casillero, ya que determina cómo se autentican los usuarios, cómo se comunica la cerradura con la infraestructura de control de acceso más amplia y qué nivel de seguridad proporciona el casillero. Las tres familias de credenciales dominantes son RFID (Identificación por Radiofrecuencia), Bluetooth Low Energy (BLE) y escaneo biométrico de huellas dactilares, cada una con sus propias bandas de frecuencia, perfiles de consumo de energía y requisitos de compatibilidad del ecosistema. Una cerradura personalizada para casillero diseñada para uso hotelero casi con certeza requerirá compatibilidad con credenciales RFID de 13.56 MHz (MIFARE Classic, DESFire o Ultralight) para funcionar con la infraestructura de codificación de tarjetas de acceso existente del hotel, mientras que un proyecto de casilleros escolares podría optar por RFID de baja frecuencia de 125 kHz debido a los costos más bajos por tarjeta ($0.15 a $0.40 por tarjeta frente a $0.50 a $1.20 para 13.56 MHz) y procesos de emisión de tarjetas más simples. Los centros de fitness exigen cada vez más cerraduras personalizadas para casilleros con BLE para que los miembros puedan abrir los casilleros con sus teléfonos inteligentes a través de una aplicación de fitness de marca, lo que requiere que el firmware de la cerradura admita Bluetooth 5.0 o 5.2 con un objetivo de duración de la batería de al menos 12 meses utilizando dos celdas CR123A (3V cada una, corriente de reposo típica inferior a 15 microamperios). Las cerraduras biométricas personalizadas para casilleros, aunque menos comunes debido a su mayor costo ($45 a $120 por unidad en volumen), se especifican para entornos de alta seguridad como vestuarios de fuerzas del orden o instalaciones de I+D corporativas donde se debe eliminar el intercambio de credenciales. La siguiente tabla compara las tecnologías de credenciales más comunes disponibles para personalización.
| Tecnología de Credencial | Frecuencia / Protocolo | Rango de Lectura Típico | Duración de Batería (4xAA) | Costo BOM por Unidad (cant. 1K) | Mejor Para |
|---|---|---|---|---|---|
| RFID de Baja Frecuencia | 125 kHz (EM4100, HID Prox) | 2-5 cm | 18-24 meses | $8-$15 | Escuelas, proyectos económicos |
| RFID de Alta Frecuencia | 13.56 MHz (MIFARE, DESFire) | 3-8 cm | 12-18 meses | $12-$25 | Hoteles, oficinas |
| BLE (Bluetooth Low Energy) | 2.4 GHz (BLE 5.0/5.2) | 0-10 m | 8-14 meses | $18-$35 | Fitness, acceso por app |
| Biométrico de Huella Dactilar | Sensor capacitivo | N/A (toque) | 6-12 meses | $35-$80 | Alta seguridad, gobierno |
| Combo (RFID + BLE) | Multiprotocolo | 0-10 m | 6-10 meses | $28-$50 | Premium, uso múltiple |
Diseño Personalizado de Tarjetas y Etiquetas RFID para Cerraduras de Casilleros
Cuando su cerradura personalizada para casillero utiliza credenciales RFID, tiene una libertad de diseño sustancial sobre el factor de forma de la tarjeta o etiqueta, la impresión artística, el tipo de chip y el esquema de codificación. La personalización de la tarjeta comienza con la selección del chip RFID y la frecuencia: MIFARE Classic 1K es el más compatible, pero ofrece un cifrado limitado, mientras que MIFARE DESFire EV2 o EV3 proporciona cifrado AES-128 y se recomienda para entornos hoteleros y corporativos donde la seguridad de los datos es importante. El diseño físico de la tarjeta puede incluir impresión CMYK a todo color en ambos lados, un acabado laminado mate o brillante, relieve o grabado en plano para números de tarjeta y la adición de una banda magnética si la tarjeta también debe servir como credencial de deslizamiento heredada. Las formas personalizadas más allá de la tarjeta estándar CR80 (85.6 mm x 54 mm) son posibles, pero requieren herramientas de troquelado personalizadas que cuestan entre $800 y $2,500 y aumentan el costo por unidad entre $0.20 y $0.60. Los llaveros, pulseras y etiquetas adhesivas son factores de forma alternativos para las credenciales de cerraduras personalizadas para casilleros, cada uno requiriendo diferentes diseños de antena y carcasas moldeadas por inyección. Una pulsera personalizada para una aplicación de casillero en un parque acuático, por ejemplo, necesita una encapsulación de PVC flexible que resista la inmersión continua en agua clorada y la exposición a los rayos UV, lo que agrega aproximadamente $0.30 a $0.80 por unidad en comparación con una tarjeta de PVC estándar. La codificación de tarjetas, el proceso de escribir el código de instalación único, el código del sitio y el número de tarjeta en el chip, se puede realizar en la fábrica antes del envío o en el campo utilizando una estación de codificación que usted proporcione. La precodificación en fábrica es típica para proyectos con menos de 10,000 credenciales y cuesta entre $0.05 y $0.15 por tarjeta; para implementaciones más grandes, es posible que prefiera codificar las tarjetas usted mismo para mantener el control sobre la base de datos de credenciales. La restricción clave es que el esquema de codificación debe coincidir con la lógica del firmware en su cerradura personalizada para casillero, por lo que la estructura de datos de la credencial debe finalizarse antes de que comience el desarrollo del firmware.
Integración del Módulo Lector RFID Personalizado
El módulo lector RFID dentro de su cerradura personalizada para casillero debe seleccionarse o diseñarse para que coincida con la tecnología de credenciales que haya elegido, y esta decisión impulsa el diseño de la PCB, la sintonización de la antena y el presupuesto de energía de la cerradura. Para RFID HF de 13.56 MHz, los CI lectores comunes incluyen NXP PN532, PN5180 o ST25R3916, cada uno compatible con diferentes conjuntos de características: el PN5180 ofrece Salida de Potencia Dinámica (DPO) para un rango de lectura mejorado y compatibilidad con ISO 14443A/B, mientras que el ST25R3916 agrega Sintonización Automática de Antena (AAT) que compensa la interferencia de la carcasa metálica que casi siempre está presente en el entorno de una puerta de casillero. Al integrar el módulo lector en una carcasa de cerradura personalizada para casillero, la bobina de la antena debe colocarse al menos a 5 mm de distancia del mecanismo de pestillo metálico para evitar la desafinación, y se debe adherir un escudo de ferrita (típicamente de 0.3 mm a 0.5 mm de espesor) en la parte posterior de la PCB de la antena para aislarla de la puerta metálica. El consumo de energía del lector RFID en transmisión completa es típicamente de 80 mA a 200 mA a 3.3V, pero el lector debe tener un ciclo de trabajo (por ejemplo, 100 ms encendido, 900 ms apagado) para mantener el consumo de corriente promedio por debajo de 20 mA y preservar la duración de la batería. Una cerradura personalizada para casillero que use RFID LF de 125 kHz puede usar el CI lector EM4095 o Atmel ATA5279, que consume de 50 mA a 120 mA durante la lectura activa pero tiene un rango de lectura más corto, lo que puede ser una ventaja en entornos de casilleros metálicos porque reduce las lecturas falsas de casilleros adyacentes. El ingeniero de RF de su fábrica sintonizará la red de adaptación de la antena (típicamente un capacitor en serie y una red de resistencias en paralelo) para lograr el rango de lectura objetivo con el menor consumo de energía posible. Si su cerradura personalizada para casillero debe leer credenciales tanto de 125 kHz como de 13.56 MHz (una configuración de doble frecuencia), el módulo lector requerirá dos circuitos de antena separados y un esquema de multiplexación, lo que aumenta el área de la PCB en aproximadamente un 30% y agrega de $3 a $6 al costo de la lista de materiales.
Diseño Personalizado de Carcasa, Materiales y Acabados para Cerraduras de Casilleros
La carcasa de una cerradura personalizada para casillero es la expresión más visible de su marca y debe satisfacer simultáneamente requisitos estéticos, ergonómicos, ambientales y mecánicos. La personalización de la carcasa abarca la geometría de la cubierta exterior, la selección del material (más comúnmente ABS, policarbonato, aleación de zinc o acero inoxidable), el acabado de la superficie (texturizado, brillante, suave al tacto o metal cepillado) y el color especificado como referencia Pantone. El ABS moldeado por inyección (Acrilonitrilo Butadieno Estireno) es el material de carcasa más común para cerraduras de casilleros de interior porque ofrece buena resistencia al impacto, estabilidad dimensional y bajo costo: una carcasa de ABS típica para una cerradura personalizada agrega de $1.20 a $3.50 al costo unitario en cantidades de 1,000 piezas. Para entornos exteriores o de alta humedad, como vestuarios de piscinas, se recomienda una carcasa de policarbonato con estabilización UV, que agrega de $0.50 a $1.00 por unidad en comparación con el ABS, pero proporciona una resistencia superior a la intemperie y resiste el amarilleamiento durante cinco a siete años de exposición directa al sol. Las carcasas de aleación de zinc fundido a presión brindan una sensación premium y una mayor resistencia al par para el mecanismo del pestillo, con costos de material y fundición que agregan de $4 a $9 por unidad, pero son susceptibles a la corrosión galvánica si se combinan con puertas de casillero de aluminio sin una junta de aislamiento de nailon. La siguiente tabla resume los materiales de carcasa más comunes y sus ventajas y desventajas para proyectos de cerraduras personalizadas para casilleros.
| Material de la Carcasa | Costo Relativo vs. ABS | Costo de Herramientas (molde nuevo) | Plazo de Entrega Típico (semanas) | Mejor Entorno | Opciones de Acabado de Superficie |
|---|---|---|---|---|---|
| ABS (moldeado por inyección) | 1.0x (base) | $3,000-$8,000 | 6-10 | Interior (oficina, escuela) | Brillante, mate, texturizado |
| Policarbonato (PC) | 1.3x-1.6x | $4,000-$10,000 | 8-12 | Exterior, húmedo, piscina | Texturizado UV, mate |
| Aleación de Zinc (fundido) | 3.0x-4.5x | $6,000-$15,000 | 10-16 | Interior premium, alto uso | Cepillado, pulido, pintado |
| Acero Inoxidable (304) | 5.0x-8.0x | $8,000-$18,000 | 12-20 | Marino, químico, exterior | Cepillado, granallado |
| ABS + Revestimiento Metálico | 2.0x-2.5x | $3,500-$9,000 | 8-12 | Marcado, decorativo | Cualquiera + grabado láser |
Personalización de Color, Acabado y Marca para Cerraduras de Casilleros
La personalización del color en una cerradura personalizada para casillero se logra mediante color moldeado (donde la resina misma se pigmente antes del moldeo) o procesos secundarios de pintura/revestimiento. El color moldeado es preferido para la producción de alto volumen porque elimina una operación secundaria y es más resistente a los arañazos, pero la selección de colores se limita a la paleta de resina estándar de la fábrica a menos que pague por una combinación de colores personalizada, que cuesta entre $500 y $1,500 y agrega de dos a tres semanas al cronograma de herramientas. La pintura o el recubrimiento en polvo con combinación Pantone ofrece opciones de color ilimitadas y se aplica después del moldeo, con costos de $0.50 a $1.50 por unidad dependiendo del número de capas y si se requiere enmascaramiento para diseños de dos tonos. La textura de la superficie de la carcasa se puede especificar utilizando los estándares de textura VDI (Verein Deutscher Ingenieure): VDI 12 a VDI 18 es una textura mate fina adecuada para la mayoría de las cerraduras de casilleros, VDI 24 a VDI 30 proporciona una textura media que oculta bien las huellas dactilares, y VDI 36 a VDI 45 da una textura gruesa apropiada para entornos industriales. Para los casilleros de centros de fitness que tienen contacto frecuente con manos sudorosas, un sobremoldeado suave al tacto que utiliza poliuretano termoplástico (TPU) aplicado sobre la base de ABS proporciona una sensación de agarre cómoda y está disponible en múltiples durómetros (Shore A 50 a Shore A 80), agregando de $0.80 a $2.00 por unidad. La marca se aplica a una cerradura personalizada para casillero mediante tampografía, serigrafía, grabado láser o decoración en molde (IMD). El grabado láser es la opción más duradera para carcasas metálicas o pintadas porque la marca está físicamente grabada en la superficie y no se desgasta, con un costo de configuración de $200 a $500 por archivo de diseño y un costo por unidad de $0.15 a $0.40. La tampografía es adecuada para superficies curvas o irregulares y cuesta de $0.10 a $0.30 por unidad después de un cargo de placa de $150 a $400 por color. Para la marca de la más alta calidad con degradados de color ilimitados y gráficos fotorrealistas, la decoración en molde une la obra de arte al plástico durante el proceso de moldeo, pero el costo de la herramienta es de $2,000 a $5,000 más alto que un molde estándar y el MOQ para IMD es típicamente de 3,000 unidades como mínimo.
Diseño de Montaje Personalizado e Interfaz Mecánica
La geometría de montaje de una cerradura personalizada para casillero es uno de los desafíos de ingeniería más frecuentemente subestimados porque debe interactuar con precisión con la preparación de la puerta del casillero: los agujeros, recortes y dimensiones de retroceso que ya existen en la puerta o el marco. Si está diseñando una cerradura personalizada para casillero para la producción de casilleros nuevos, puede especificar el patrón de montaje libremente, típicamente un patrón rectangular de cuatro agujeros con tornillos de máquina M4 o M5 en una separación de tornillos de 38 mm a 45 mm. Para proyectos de modernización donde la cerradura debe reemplazar una cerradura mecánica existente o la cerradura electrónica de un competidor, la placa de montaje debe coincidir exactamente con el patrón de agujeros heredado, lo que puede requerir una placa adaptadora personalizada estampada en acero laminado en frío de 1.5 mm o 2.0 mm. El mecanismo del pestillo en sí tiene varias opciones de configuración: un cerrojo de resorte que se extiende de 12 mm a 20 mm en el marco de la puerta, un perno de gancho comúnmente utilizado en casilleros de gimnasio que resiste el apalancamiento con un perfil de gancho de 90 grados, o un mecanismo de leva donde una leva giratoria se acopla a una placa de impacto. Cada tipo de pestillo requiere una geometría de recorte diferente en la puerta y el marco del casillero, y la fábrica proporcionará un dibujo de plantilla de montaje (típicamente un archivo DXF o DWG) que especifica cada dimensión crítica. El retroceso, la distancia desde el borde de la puerta hasta el centro del agujero de montaje de la cerradura, es una dimensión crítica que debe especificarse temprano porque determina la longitud de extensión del pestillo y la geometría del cuerpo de la cerradura. Los valores de retroceso comunes para cerraduras de casilleros son 25 mm, 30 mm, 38 mm y 50 mm, y los retrocesos más grandes se usan típicamente para casilleros de gimnasio de altura completa que tienen marcos de puerta más gruesos. Una cerradura personalizada para casillero para un casillero de equipaje de hotel podría requerir un retroceso de 38 mm con un alcance de cerrojo de 16 mm y una placa de impacto reforzada para cumplir con los estándares de rendimiento ASTM F883-19 para aplicaciones de Tipo L (casillero de equipaje). Los tornillos de montaje deben ser de acero inoxidable (grado 304 o 316) para cualquier entorno donde la corrosión sea una preocupación, y las cabezas de los tornillos deben ser Torx a prueba de manipulaciones (TR20 o TR25) o tornillos unidireccionales para evitar la extracción no autorizada de la cerradura de la puerta.
Desarrollo de Firmware Personalizado para Cerraduras de Casilleros
El firmware es la capa de inteligencia de su cerradura personalizada para casillero y representa la inversión de ingeniería más profunda en el proceso de personalización porque gobierna cada comportamiento: cómo la cerradura autentica una credencial, cómo gestiona la energía, cómo se comunica con el software de gestión y cómo maneja los estados de error. Un proyecto típico de firmware de cerradura personalizada para casillero implica desarrollar o modificar código para un microcontrolador Cortex-M0, M3 o M4 (como STM32G0, Nordic nRF52840 o la serie NXP LPC) con la elección del sistema operativo en tiempo real (RTOS) (FreeRTOS, Zephyr o bare-metal) dependiendo de la complejidad de las tareas concurrentes: leer el módulo RFID, gestionar los intervalos de publicidad BLE, monitorear el voltaje de la batería, accionar el motor y manejar el temporizador de vigilancia. El desarrollo de firmware para una cerradura personalizada para casillero cuesta entre $8,000 y $35,000 dependiendo del alcance de las funciones, con un proyecto típico que abarca de 8 a 16 semanas, incluyendo pruebas de integración y soporte de certificación. El equipo de firmware de la fábrica generalmente proporcionará un SDK (Kit de Desarrollo de Software) base que implementa los comportamientos centrales de la cerradura (coincidencia de credenciales, accionamiento del motor y gestión básica de energía), y su equipo o un ingeniero de firmware contratado modifica el código para implementar su esquema de código maestro específico, requisitos de registro de auditoría, parámetros de integración de API y preferencias de experiencia de usuario. Las áreas de personalización de firmware más importantes son la jerarquía de llave maestra, el registro de auditoría y el protocolo de comunicación para la integración con sistemas de control de acceso de nivel superior.
Esquemas Personalizados de Código Maestro y Jerarquía de Llaves
El esquema de código maestro es la característica de firmware más crítica para la seguridad en una cerradura personalizada para casillero porque define quién puede abrir qué cerraduras y bajo qué condiciones. Como mínimo, cada cerradura electrónica para casillero admite un código maestro o credencial maestra que puede abrir todas las cerraduras en la instalación, pero la jerarquía puede ser mucho más granular. Un proyecto típico de casilleros escolares podría requerir una jerarquía de tres niveles: una credencial de administrador del sistema que abre cada cerradura, un maestro de facultad que abre solo los casilleros asignados a un corredor o piso específico, y credenciales de usuario individuales que abren solo un casillero asignado. El firmware debe almacenar esta jerarquía en memoria no volátil (típicamente la flash interna del MCU o una EEPROM externa como la 24LC256), con el mapeo entre UID de credenciales y permisos de acceso almacenado en una tabla de búsqueda que puede contener de 500 a 10,000 entradas dependiendo del presupuesto de flash. Para aplicaciones de casilleros de equipaje de hotel, el esquema de código maestro a menudo incluye una anulación con límite de tiempo: una credencial de huésped que otorga acceso por un rango de fechas específico, después del cual la credencial es automáticamente invalidada por el firmware. Este acceso con límite de tiempo requiere que el firmware mantenga un reloj en tiempo real (RTC) con un supercondensador de respaldo o una celda de botón (CR1220) para que la cerradura retenga la hora precisa incluso cuando las baterías principales estén desconectadas. El esquema de código maestro también puede incluir una función de "bloqueo" donde una credencial específica, al ser presentada, coloca la cerradura en un estado en el que ninguna credencial excepto el maestro definitivo puede abrirla, útil para incidentes de seguridad o escenarios fuera del horario laboral. Todos estos comportamientos se configuran a través de parámetros de firmware (definiciones en tiempo de compilación o bytes de configuración almacenados en EEPROM) que su equipo de ingeniería especifica en un Documento de Requisitos de Firmware (FRD) proporcionado a la fábrica antes de que comience el desarrollo. La fábrica cotizará la personalización del firmware basándose en el número de niveles jerárquicos (el precio base cubre tres niveles, cada nivel adicional agrega de $1,500 a $3,000) y si el esquema requiere autenticación criptográfica utilizando AES-128 CMAC para la validación de credenciales.
Registro de Auditoría y Seguimiento de Eventos en el Firmware
Un registro de auditoría es un registro gestionado por el firmware de cada evento significativo que ocurre en una cerradura personalizada para casillero: cada evento de bloqueo y desbloqueo, cada intento de credencial no válida, cada reemplazo de batería y cada evento de detección de manipulación. El registro de auditoría es crítico para investigaciones de seguridad, análisis de uso y planificación de mantenimiento. Para una cerradura personalizada para casillero, el registro de auditoría se almacena típicamente en un chip de memoria flash serial externo (como Winbond W25Q64 o W25Q128, que proporciona 64 Mbit o 128 Mbit de almacenamiento) y se formatea como un búfer circular de registros de longitud fija, cada uno conteniendo una marca de tiempo, un código de tipo de evento, un UID de credencial (o hash truncado) y un byte de estado. Un chip flash de 128 Mbit puede almacenar aproximadamente 200,000 a 400,000 registros de auditoría dependiendo de la longitud del registro, lo que representa años de datos de eventos para una instalación típica. El firmware debe implementar un algoritmo de nivelación de desgaste de flash para distribuir las escrituras en la matriz de memoria y prevenir la falla prematura de las celdas flash, que típicamente están clasificadas para 100,000 ciclos de borrado-programación. Los registros de auditoría se recuperan a través de la interfaz de comunicación de la cerradura, ya sea conectando físicamente un dongle de programación a los puntos de prueba UART o I2C de la cerradura, o de forma inalámbrica a través de BLE si la cerradura lo admite. Para instalaciones de cerraduras personalizadas para casilleros conectadas a la nube, el firmware puede cargar registros de auditoría a un servidor a través de una puerta de enlace BLE a WiFi o un puente LoRaWAN, activándose la carga cuando el registro de la cerradura alcanza el 80% de capacidad o en un intervalo de tiempo configurable (diario, semanal o mensual). La personalización del registro de auditoría típicamente agrega de $3,000 a $8,000 al costo de desarrollo del firmware y requiere la selección de un IC de memoria flash externa con capacidad suficiente para el volumen de eventos proyectado. La fábrica proporcionará una especificación de formato de datos para que su equipo de software de gestión pueda analizar los registros correctamente.
API y Firmware de Integración para Sistemas de Cerraduras de Casilleros
Si su cerradura personalizada para casillero debe comunicarse con software externo (un Sistema de Gestión de Propiedades (PMS) de hotel, una plataforma de membresía de gimnasio, un Active Directory escolar o una aplicación móvil personalizada), el firmware debe implementar un protocolo de comunicación y una API (Interfaz de Programación de Aplicaciones) para el intercambio de datos. Para cerraduras personalizadas para casilleros con BLE, el firmware expone un servicio GATT (Perfil de Atributo Genérico) con características para comandos de bloqueo/desbloqueo, estado de la batería, estado de la cerradura, versión del firmware y acceso al registro de auditoría. El UUID del servicio GATT puede ser un UUID personalizado de 128 bits que identifica el ecosistema de cerraduras de su marca, evitando interferencias de otros dispositivos BLE en el entorno. El firmware debe implementar cifrado en la capa de aplicación utilizando AES-128 o AES-256, aunque BLE 5.x incluya cifrado en la capa de enlace, porque los datos de credenciales y los códigos maestros son sensibles y no deben exponerse ni siquiera a un dispositivo que se haya emparejado a nivel BLE. Para cerraduras personalizadas para casilleros que se conectan a una red local a través de un módulo WiFi ESP32 o similar, el firmware implementa una API REST HTTP o un cliente MQTT que se comunica con un servidor de control de acceso basado en la nube. La API REST típicamente incluye endpoints para abrir una cerradura específica, consultar el estado de la cerradura, cargar registros de auditoría, actualizar el firmware OTA (Over-The-Air) y sincronizar la base de datos de credenciales. MQTT es preferido para instalaciones grandes porque mantiene una conexión persistente con baja sobrecarga y admite mensajería de publicación-suscripción: una cerradura puede publicar sus cambios de estado (puerta abierta, puerta cerrada, batería baja) en un tema, y el servidor central se suscribe a esos temas en todas las cerraduras. El alcance de la integración de la API agrega de $5,000 a $18,000 al desarrollo del firmware dependiendo del número de endpoints, el esquema de autenticación (OAuth 2.0, clave API o TLS mutuo) y si la integración requiere software adaptador personalizado en el lado del servidor. La fábrica proporcionará un paquete de documentación de la API (típicamente una especificación OpenAPI 3.0 o equivalente) que su equipo de software utilizará para construir la integración.
Personalización de Marca, Logotipo y Embalaje para Cerraduras de Casilleros
La marca en una cerradura personalizada para casillero va mucho más allá de imprimir un logotipo en la carcasa: abarca toda la identidad visual de la cerradura, incluido el nombre de la marca o el logotipo en la placa frontal, la combinación de colores de la carcasa, el diseño de cualquier indicador LED, el perfil de sonido del zumbador y el embalaje en el que se envía la cerradura. El método de marca más común para una cerradura personalizada para casillero es la tampografía o el grabado láser del logotipo en la cara frontal de la carcasa, ofreciendo el grabado láser la mejor durabilidad para entornos de alto uso porque la marca está físicamente grabada en el material. La tampografía admite logotipos multicolores (un color por pasada de impresión, y cada pasada agrega de $0.08 a $0.20 al costo unitario) y puede reproducir detalles finos hasta un ancho de línea de 0.1 mm, lo que la hace adecuada para marcas complejas. Para las marcas que desean un logotipo tridimensional, el propio molde de inyección puede grabarse con el logotipo como una característica hundida o elevada: un logotipo hundido (grabado en la cavidad del molde) produce un logotipo elevado en la pieza terminada, y viceversa. La marca grabada en el molde agrega de $800 a $3,000 al costo de la herramienta dependiendo del tamaño y la complejidad del logotipo, pero no agrega costo por unidad y proporciona la marca más integrada y resistente al desgaste posible. El color y el comportamiento del indicador LED también se pueden personalizar para que coincidan con los colores de la marca: por ejemplo, un LED azul para espera, un LED verde para desbloqueo exitoso y un LED rojo para error o batería baja. El firmware del controlador LED se configura para que coincida con el número de pieza del LED específico (típicamente un LED SMD 0603 u 0805 con un voltaje directo de 2.0V a 3.4V dependiendo del color) y el valor de la resistencia limitadora de corriente para lograr el brillo objetivo de 100 mcd a 500 mcd. El zumbador de audio, si está presente, se puede personalizar para reproducir una melodía o secuencia de tonos específica: un tono corto de 1 kHz para un desbloqueo exitoso versus un tono pulsado de 500 Hz para un error, modificando la frecuencia PWM y el ciclo de trabajo en el firmware. El embalaje para una cerradura personalizada para casillero es típicamente un blister de marca o una caja de cartón impresa con inserto de espuma, con costos de impresión personalizada de $0.30 a $1.50 por unidad en cantidades de pedido de 1,000 piezas y una tarifa única de diseño gráfico de $500 a $2,000. El embalaje debe incluir la plantilla de instalación, los tornillos de montaje, las placas adaptadoras necesarias y una guía de inicio rápido impresa con la identidad visual de su marca.
Creación de Prototipos de su Cerradura Personalizada para Casillero
La creación de prototipos es la fase en la que el diseño de su cerradura personalizada para casillero pasa de archivos CAD y especificaciones de firmware a hardware físico que puede probarse, evaluarse y refinarse antes del compromiso con las herramientas. El proceso de creación de prototipos generalmente implica tres etapas: un prototipo de forma y ajuste utilizando piezas de carcasa impresas en 3D, un prototipo funcional electrónico utilizando una placa de desarrollo o PCB prototipo, y un prototipo integrado que combina ambos en una cerradura funcional para pruebas de campo. El prototipo de forma y ajuste se produce mediante impresión 3D SLA (Estereolitografía) o SLS (Sinterización Selectiva por Láser), que produce piezas precisas dentro de 0.1 mm a 0.3 mm, suficiente para verificar que la carcasa se monta correctamente en la puerta del casillero, que el pestillo se alinea con la placa de impacto y que el compartimento de la batería acomoda las celdas especificadas. La impresión 3D SLA para una carcasa de cerradura personalizada para casillero cuesta de $150 a $500 por conjunto de prototipo dependiendo del número de piezas y la complejidad de la geometría, con un plazo de entrega de 3 a 7 días hábiles. El prototipo funcional electrónico utiliza una placa de pruebas o una PCB prototipo personalizada (típicamente una placa de 4 capas para diseños de RF) con el MCU seleccionado, el CI del lector RFID, el controlador del motor y los componentes de gestión de energía, lo que permite al equipo de firmware validar la lectura de credenciales, la activación del motor, el consumo de energía y las interfaces de comunicación antes de que se diseñe la PCB de producción. Una tirada de PCB prototipo de 10 a 50 placas cuesta de $300 a $1,500 y toma de 2 a 4 semanas, incluido el ensamblaje. El prototipo integrado combina la carcasa impresa en 3D con la PCB prototipo y se prueba en el entorno real del casillero: la puerta se abre y cierra de 5,000 a 10,000 ciclos para validar la confiabilidad mecánica, la lectura RFID se prueba con la cerradura montada en una puerta metálica para verificar la sintonización de la antena, y la duración de la batería se estima midiendo la corriente de reposo durante un período de 48 horas. Cualquier problema descubierto durante la creación de prototipos integrados (bloqueo del pestillo, desafinación de RF, drenaje de la batería o errores de firmware) se documenta en un informe de acción correctiva y se aborda antes de ordenar las herramientas de producción. Toda la fase de creación de prototipos para una cerradura personalizada para casillero generalmente toma de 4 a 10 semanas y cuesta de $3,000 a $15,000 dependiendo del número de iteraciones de prototipo requeridas. La mayoría de las fábricas requieren un formulario de Aprobación de Diseño (DA) firmado después de la creación de prototipos integrados antes de proceder con las herramientas, por lo que es importante completar pruebas exhaustivas en esta etapa.
Herramientas, MOQ, NRE y Plazo de Entrega para la Producción de Cerraduras Personalizadas para Casilleros
Las herramientas (también llamadas fabricación de moldes) son la inversión inicial más grande en un proyecto de cerradura personalizada para casillero porque los moldes de inyección utilizados para producir las piezas de la carcasa son herramientas de acero o aluminio de ingeniería de precisión que deben cortarse mediante mecanizado CNC o EDM (Mecanizado por Descarga Eléctrica). Un molde de inyección para una carcasa de cerradura personalizada para casillero consta de dos mitades: el lado de la cavidad (que forma la superficie exterior) y el lado del núcleo (que forma las características interiores), más cualquier deslizador de acción lateral requerido para socavados, características de ajuste a presión o agujeros laterales. El acero para moldes es típicamente acero para herramientas P20 o H13 para volúmenes de producción superiores a 10,000 unidades, mientras que los moldes de aluminio (7075-T6 o QC-7) se utilizan para tiradas piloto o proyectos de menor volumen porque cuestan entre un 30% y un 50% menos, pero se desgastan después de aproximadamente 50,000 a 100,000 ciclos en comparación con más de 500,000 ciclos para el acero. El costo NRE (Ingeniería No Recurrente) cubre todo el trabajo de ingeniería que ocurre antes de la producción: revisión del diseño, análisis DFM (Diseño para Fabricabilidad), pruebas de prototipos, desarrollo de firmware, gestión de certificación e inspección de la primera pieza, y oscila entre $5,000 y $30,000 dependiendo de la complejidad del proyecto. El MOQ (Cantidad Mínima de Pedido) para una cerradura personalizada para casillero es el número mínimo de unidades que la fábrica producirá en una sola tirada de producción, y varía significativamente según el nivel de personalización. La siguiente tabla muestra los rangos típicos de MOQ, herramientas y NRE para diferentes niveles de personalización.
| Nivel de Personalización | MOQ Típico (unidades) | Costo de Herramientas (molde de acero) | Costo NRE | Costo por Unidad (en MOQ) | Plazo de Entrega Total (semanas) |
|---|---|---|---|---|---|
| Solo cambio de color/acabado | 500-1,000 | $1,500-$4,000 | $2,000-$5,000 | $12-$25 | 4-6 |
| Grabado de logotipo + color | 1,000-2,000 | $3,000-$6,000 | $3,000-$8,000 | $15-$35 | 6-10 |
| Cambio de frecuencia/credencial RFID | 1,000-3,000 | $4,000-$8,000 | $5,000-$12,000 | $18-$45 | 8-14 |
| Rediseño completo de carcasa (ODM) | 2,000-5,000 | $6,000-$15,000 | $8,000-$20,000 | $20-$55 | 10-18 |
| Diseño personalizado completo (OEM) | 3,000-5,000 | $8,000-$18,000 | $12,000-$30,000 | $25-$80 | 14-20 |
Comprendiendo el Desglose de Costos de Herramientas para Moldes de Cerraduras de Casilleros
El costo de las herramientas para una cerradura personalizada para casillero está determinado por el número de cavidades en el molde, la complejidad de la geometría de la pieza, los requisitos de acabado de la superficie y el tipo de acero. Un molde de una sola cavidad (una pieza por ciclo) para una carcasa simple de cerradura de casillero de ABS de dos piezas generalmente cuesta de $3,000 a $6,000, mientras que un molde de dos cavidades que produce dos carcasas por ciclo cuesta de $5,000 a $11,000 y reduce el costo por unidad en un 30% a 40% en volúmenes altos porque el tiempo de ciclo se reduce efectivamente a la mitad. El molde debe incluir pasadores de expulsión para empujar la pieza terminada fuera de la cavidad, canales de enfriamiento para controlar la velocidad de enfriamiento del plástico (que afecta la deformación y el tiempo de ciclo) y ranuras de ventilación para permitir que el aire atrapado escape durante la inyección. El acabado de la superficie de la cavidad del molde se especifica utilizando los estándares de acabado SPI (Sociedad de la Industria del Plástico): SPI A-1 es un acabado de alto brillo pulido con diamante adecuado para superficies decorativas, SPI B-1 es un acabado mate fino producido con piedra de grano 600, y SPI C-1 es un acabado mate medio de piedra de grano 320 que oculta bien las marcas de hundimiento. Cada grado superior de acabado de superficie agrega de $500 a $2,000 al costo del molde porque la superficie de la cavidad requiere más tiempo de pulido. Los acabados texturizados aplicados mediante grabado químico (utilizando patrones MT-11000 o similares) agregan de $400 a $1,500 al costo del molde. El diseño y el mecanizado del molde toman de 4 a 8 semanas, seguidas de 1 a 2 semanas para la prueba del molde, donde la fábrica opera el molde en la máquina de moldeo por inyección y ajusta los parámetros del proceso (temperatura de fusión, presión de inyección, tiempo de enfriamiento) para lograr piezas aceptables. Las piezas de la primera pieza de la prueba del molde se miden en una MMC (Máquina de Medición por Coordenadas) y el informe dimensional se comparte con usted para su aprobación antes de que comience la producción.
Certificación y Cumplimiento para Cerraduras Personalizadas para Casilleros
La certificación es el proceso de probar y documentar que su cerradura personalizada para casillero cumple con los estándares regulatorios y de la industria requeridos para su mercado y aplicación previstos. Las certificaciones específicas requeridas dependen de la electrónica de la cerradura (emisiones de RF y seguridad), la construcción mecánica (clasificación de incendios, integridad estructural) y el entorno de la aplicación (ubicaciones húmedas, exposición al exterior). Cada cerradura personalizada para casillero que contenga electrónica activa debe cumplir con FCC Parte 15 (en los Estados Unidos) o el equivalente ETSI EN 300 330 (en la Unión Europea) para emisiones de RF no intencionales e intencionales. Si la cerradura utiliza RFID a 125 kHz o 13.56 MHz, las emisiones radiadas deben medirse en un laboratorio de pruebas certificado para confirmar que se mantienen por debajo de los límites especificados en FCC Parte 15.225 (para 13.56 MHz) o FCC Parte 15.209 (para 125 kHz). Las pruebas FCC para una cerradura personalizada para casillero cuestan de $3,000 a $8,000 y toman de 2 a 4 semanas, incluyendo pruebas de precumplimiento, medición final y presentación. Para el mercado europeo, el marcado CE requiere el cumplimiento de la Directiva de Equipos de Radio (RED) 2014/53/EU, que cubre el rendimiento de RF, la EMC (Compatibilidad Electromagnética) y la seguridad eléctrica (Directiva de Baja Tensión 2014/35/EU). Las pruebas RED cuestan de $4,000 a $10,000 y requieren el nombramiento de un Representante Autorizado en la UE si el fabricante está fuera de la Unión Europea. Para aplicaciones de casilleros de hotel, UL 1037 (Estándar de Seguridad para Alarmas y Dispositivos Antirrobo) o UL 294 (Estándar de Seguridad para Unidades de Sistemas de Control de Acceso) pueden ser requeridos por la aseguradora del hotel o el código de construcción local. La certificación UL 294 cubre pruebas de rendimiento, resistencia y seguridad de línea y agrega de $8,000 a $20,000 al costo del proyecto con un cronograma de pruebas de 6 a 12 semanas. Los estándares de certificación mecánica para cerraduras de casilleros incluyen ASTM F883-19 (Especificación de Rendimiento Estándar para Candados y Cerraduras de Combinación) y BHMA A156.19 (Estándar Nacional Americano para Cerraduras de Casilleros). ASTM F883-19 clasifica las cerraduras por grado (el Grado 1 es la seguridad más alta) y prueba la resistencia a la tracción, la resistencia al par, la resistencia al ciclado (100,000 ciclos para el Grado 1) y el acondicionamiento ambiental. La prueba de resistencia al ciclado por sí sola requiere un accesorio de prueba dedicado que abre y cierra la cerradura continuamente durante varias semanas. Las instalaciones de casilleros con clasificación de incendios pueden requerir que la cerradura tenga una clasificación UL 10C o NFPA 80 si el casillero es parte de un corredor o ruta de evacuación con clasificación de incendios, lo que típicamente significa que la cerradura debe liberarse automáticamente o permitir la salida libre cuando se activa una alarma de incendio, un requisito de firmware que debe especificarse durante la fase de diseño.
Trabajando con una Fábrica para Diseñar su Cerradura Personalizada para Casillero
Seleccionar y asociarse con la fábrica adecuada es la decisión comercial más importante en su proyecto de cerradura personalizada para casillero porque la capacidad de ingeniería, la capacidad de respuesta de la comunicación, los sistemas de calidad y la capacidad de producción de la fábrica determinan directamente si su producto se envía a tiempo, dentro del presupuesto y en el nivel de calidad especificado. La fábrica ideal para un proyecto de cerradura personalizada para casillero tiene experiencia demostrada en la fabricación de cerraduras electrónicas, mantiene moldeo por inyección interno, líneas de ensamblaje SMT (Tecnología de Montaje Superficial) para la producción de PCB, un equipo de ingeniería de firmware y un laboratorio de calidad con cámaras ambientales, equipos de prueba de RF y accesorios de prueba mecánicos. Al evaluar posibles socios de fábrica, solicite un Informe de Auditoría de Fábrica o programe una visita virtual al piso de producción, prestando especial atención a las medidas de protección ESD (Descarga Electroestática) en el área SMT, la limpieza del taller de moldeo por inyección y el estado de calibración del equipo de prueba. La cadencia de comunicación debe establecerse en el acuerdo inicial: la mayoría de los proyectos exitosos de cerraduras personalizadas para casilleros operan con una llamada de estado de ingeniería semanal con una agenda y actas escritas, además de una plataforma de gestión de proyectos compartida (Notion, Asana o un portal personalizado) donde se realiza un seguimiento de los dibujos, las compilaciones de firmware, los informes de prueba y los cronogramas. La fábrica debe proporcionar un Cronograma del Proyecto completo al inicio que muestre cada hito: finalización de la revisión del diseño, entrega del prototipo, inicio de herramientas, inspección de la primera pieza, envío de la muestra de preproducción e inicio de la producción en volumen. Los términos de pago para proyectos de cerraduras personalizadas para casilleros generalmente siguen una estructura 30-40-30: 30% de depósito para iniciar la ingeniería y las herramientas, 40% tras la aprobación de las muestras de la primera pieza y 30% antes del envío del pedido de producción. Algunas fábricas ofrecen una estructura 30-30-30-10 con un pago final después de que el comprador recibe e inspecciona los productos. La protección de la propiedad intelectual (PI) es una preocupación crítica: asegúrese de que el contrato incluya un Acuerdo de Confidencialidad (NDA) y una cláusula de propiedad de PI clara que establezca que cualquier diseño, archivo CAD, código fuente de firmware y herramientas por las que pague son de su propiedad exclusiva. En China, donde se encuentran la mayoría de las fábricas de cerraduras electrónicas, la fábrica debe proporcionar un registro de derechos de autor o patente de diseño para el diseño de su cerradura personalizada para casillero como protección de PI adicional bajo la ley china, típicamente a un costo de $500 a $1,500 que debe incluir en el presupuesto del proyecto.
Proceso de Revisión de Diseño para Fabricabilidad (DFM)
La revisión DFM (Diseño para Fabricabilidad) es el proceso de ingeniería formal donde los ingenieros de producción de la fábrica analizan el diseño de su cerradura personalizada para casillero y proporcionan comentarios sobre los cambios que mejorarán el rendimiento de la producción, reducirán el tiempo de ciclo, disminuirán el costo o eliminarán los riesgos de calidad. La revisión DFM típicamente cubre la consistencia del espesor de la pared (recomendado de 1.5 mm a 3.0 mm para carcasas de ABS), los ángulos de desmoldeo (mínimo 1 grado para superficies texturizadas, 0.5 grados para superficies pulidas), la geometría de las nervaduras y los salientes (el espesor de la nervadura debe ser del 50% al 60% del espesor nominal de la pared para prevenir marcas de hundimiento) y la ubicación de la compuerta (por donde el plástico fundido entra en la cavidad del molde). El informe DFM de la fábrica incluirá recomendaciones específicas con dibujos de sección transversal de antes y después que muestren los cambios de geometría propuestos, y cada recomendación se etiquetará como "Requerido" (la pieza no se puede producir sin este cambio), "Recomendado" (la calidad o el rendimiento mejorarán) u "Opcional" (mejora cosmética o de costo). Una revisión DFM típica para una carcasa de cerradura personalizada para casillero toma de una a dos semanas y es el mejor momento para detectar problemas que serían costosos o imposibles de solucionar después de cortar el molde. La revisión DFM también cubre el proceso de ensamblaje electrónico: la fábrica verificará que la huella de la PCB coincida con los separadores de la carcasa, que el compartimento de la batería permita el ensamblaje automatizado del contacto de la batería y que el enrutamiento del cable entre la PCB y el conjunto del motor/pestillo no interfiera con el movimiento del pestillo. La aprobación del informe DFM es un hito formal en el cronograma del proyecto, y cualquier cambio de diseño solicitado después de la aprobación del DFM incurrirá en tarifas de orden de cambio ($200 a $1,000 por cambio dependiendo del impacto en las herramientas).
Control de Calidad e Inspección Durante la Producción
El control de calidad para una tirada de producción de cerraduras personalizadas para casilleros sigue un plan de inspección estructurado que cubre los materiales entrantes, la fabricación en proceso y los productos terminados. La fábrica debe proporcionar un Plan de Control de Calidad (QC Plan) que especifique los puntos de inspección, los tamaños de muestra y los criterios de aceptación para cada etapa de producción. El control de calidad entrante inspecciona la resina plástica (verificando el certificado del material con respecto al grado y color especificados), los componentes de la PCB (verificando números de pieza, códigos de fecha y cantidades) y los módulos RFID (probando el rango de lectura contra la especificación). El control de calidad en proceso verifica los parámetros de moldeo por inyección (temperatura de fusión dentro de +/- 5 grados C, presión de inyección dentro de +/- 5%) y realiza una inspección visual de las piezas moldeadas para detectar rebabas, marcas de hundimiento, disparos cortos y consistencia de color. El muestreo AQL (Nivel de Calidad Aceptable) según ANSI/ASQ Z1.4-2008 (o ISO 2859-1) se utiliza para la inspección visual y dimensional, y la mayoría de los proyectos de cerraduras personalizadas para casilleros especifican AQL 1.0 para defectos mayores y AQL 2.5 para defectos menores. Las pruebas funcionales se realizan en el 100% de las cerraduras terminadas: cada cerradura se enciende, se le presenta una credencial válida conocida, se cicla a través de operaciones de bloqueo y desbloqueo, y se verifica la respuesta correcta del LED y el zumbador. Un subconjunto de unidades (típicamente de 10 a 30 piezas por lote de producción) se somete a pruebas funcionales extendidas que incluyen 1,000 ciclos de apertura-cierre, medición del voltaje de la batería en intervalos de 10 minutos durante el ciclado y una medición de corriente de reposo de 48 horas para confirmar que la corriente en modo de suspensión está dentro de la especificación. La fábrica emitirá un Informe de Inspección Final y un Certificado de Conformidad (CoC) con cada envío, y usted tiene derecho a realizar una inspección de origen en la fábrica antes del envío. Para proyectos grandes, contratar a una empresa de inspección de calidad externa (como SGS, Bureau Veritas o Intertek) para realizar la inspección final agrega de $400 a $1,200 por día de inspección, pero proporciona una evaluación de calidad independiente.
Estrategias de Optimización de Costos para Proyectos de Cerraduras Personalizadas para Casilleros
Gestionar el costo total de un proyecto de cerradura personalizada para casillero requiere equilibrar la inversión inicial en herramientas y NRE con el costo de producción por unidad, y varias estrategias pueden reducir significativamente ambos. La palanca de costos más impactante es la simplificación del diseño de la carcasa: reducir el número de piezas separadas de la carcasa de tres (cubierta frontal, placa trasera, puerta de la batería) a dos (cuerpo de una pieza con compartimento de batería integrado, una sola cubierta) puede reducir los costos de herramientas en un 25% a 40% y la mano de obra de ensamblaje en un 30% a 50%. Eliminar características cosméticas innecesarias como curvas complejas, colores de dos tonos o pintura metálica reduce la complejidad del molde y los costos de operaciones secundarias. Seleccionar una configuración de batería estándar (4x AA alcalinas o 2x CR123A de litio) en lugar de un paquete de baterías personalizado elimina el costo de las herramientas de batería personalizadas ($2,000 a $5,000) y simplifica la certificación de baterías UL/UN38.3. El compromiso de volumen es la estrategia de reducción de costos a largo plazo más efectiva: comprometerse con 5,000 unidades por año durante dos años en lugar de 1,000 unidades por pedido generalmente reduce el precio por unidad en un 15% a 30% porque la fábrica puede amortizar las herramientas y el NRE en una base de producción más grande. Combinar múltiples proyectos en un solo compromiso con la fábrica, por ejemplo, ordenando una cerradura estándar para casillero y una versión premium con sensor biométrico en la misma tirada de producción, permite a la fábrica compartir los costos de configuración del ensamblaje de PCB y combinar los procedimientos de prueba. En el lado del firmware, usar el protocolo de comunicación y la API estándar de la fábrica en lugar de desarrollar un protocolo personalizado puede ahorrar de $8,000 a $15,000 en costos de desarrollo y reducir el tiempo de prueba de integración de 4 a 8 semanas. Si su proyecto no requiere un formato de credencial único, usar el esquema de codificación RFID estándar de la fábrica elimina la necesidad de firmware de codificación de tarjetas personalizado y reduce los costos de codificación por tarjeta en $0.05 a $0.10. Finalmente, planificar una sola ejecución de certificación que cubra primero el mercado objetivo más grande (típicamente FCC para América del Norte o CE para Europa) y agregar otras certificaciones regionales en ejecuciones de producción posteriores distribuye el costo de la certificación en múltiples envíos en lugar de cargar todo el costo por adelantado.
Conclusión y Próximos Pasos para su Proyecto de Cerradura Personalizada para Casillero
Diseñar y fabricar una cerradura personalizada para casillero es un proceso de ingeniería estructurado que abarca la definición de requisitos, la selección de la fábrica, la especificación de credenciales, la personalización de la carcasa y el acabado, el desarrollo de firmware, la creación de prototipos, las herramientas, la certificación y la producción. Un proyecto de cerradura personalizada para casillero bien gestionado con un alcance de personalización moderado (nuevo color de carcasa, marca de logotipo y un formato de credencial RFID específico) costará de $15,000 a $40,000 en herramientas y NRE, tomará de 12 a 18 semanas desde el inicio hasta el primer envío y ofrecerá un costo por unidad de $18 a $45 con un MOQ de 1,000 unidades. Los proyectos más ambiciosos que implican un rediseño completo de la carcasa, firmware personalizado con integración de API, soporte de credenciales biométricas y certificación multirregional pueden alcanzar de $50,000 a $100,000 en inversión inicial con plazos de entrega de 20 a 30 semanas y costos por unidad de $45 a $120 en volúmenes similares. La clave para un resultado exitoso es invertir suficiente tiempo en la fase de requisitos: documentar cada requisito de credencial, carcasa, firmware, marca y certificación en un Documento de Especificación del Producto (PSD) antes de contactar a las fábricas, y seleccionar un socio de fábrica cuya capacidad de ingeniería, prácticas de comunicación y sistemas de calidad se alineen con la complejidad y el cronograma de su proyecto. Comience creando un Resumen del Proyecto de una página que enumere su mercado objetivo, la tecnología de credenciales requerida, las preferencias de carcasa, las características del firmware, el precio objetivo y el volumen anual proyectado, luego comuníquese con 3 a 5 fábricas con este resumen para obtener una cotización inicial. La mayoría de las fábricas responderán con una cotización preliminar y un cuestionario técnico dentro de 3 a 10 días hábiles, y las fábricas más receptivas con preguntas claras y detalladas sobre sus requisitos suelen ser los mejores candidatos para la asociación. El mercado de cerraduras personalizadas para casilleros continúa creciendo a medida que hoteles, gimnasios, escuelas e instalaciones corporativas hacen la transición de cerraduras mecánicas a control de acceso electrónico, e invertir en un producto personalizado bien diseñado posiciona a su marca o proyecto para satisfacer las demandas de seguridad, conveniencia y estética de los entornos modernos de casilleros.
Parte del contenido de este artículo es generado por IA y optimizado para precisión y legibilidad profesional.
¿No sabe qué sensor se adapta a su proyecto?
Hable con nuestros ingenieros de aplicación mmWave para una consulta gratuita.
Encuentra el sensor de presencia adecuado para tu proyecto hotelero
Compara los 3 protocolos, revisa casos hoteleros y descarga la guía de instalación
Productos relacionados
3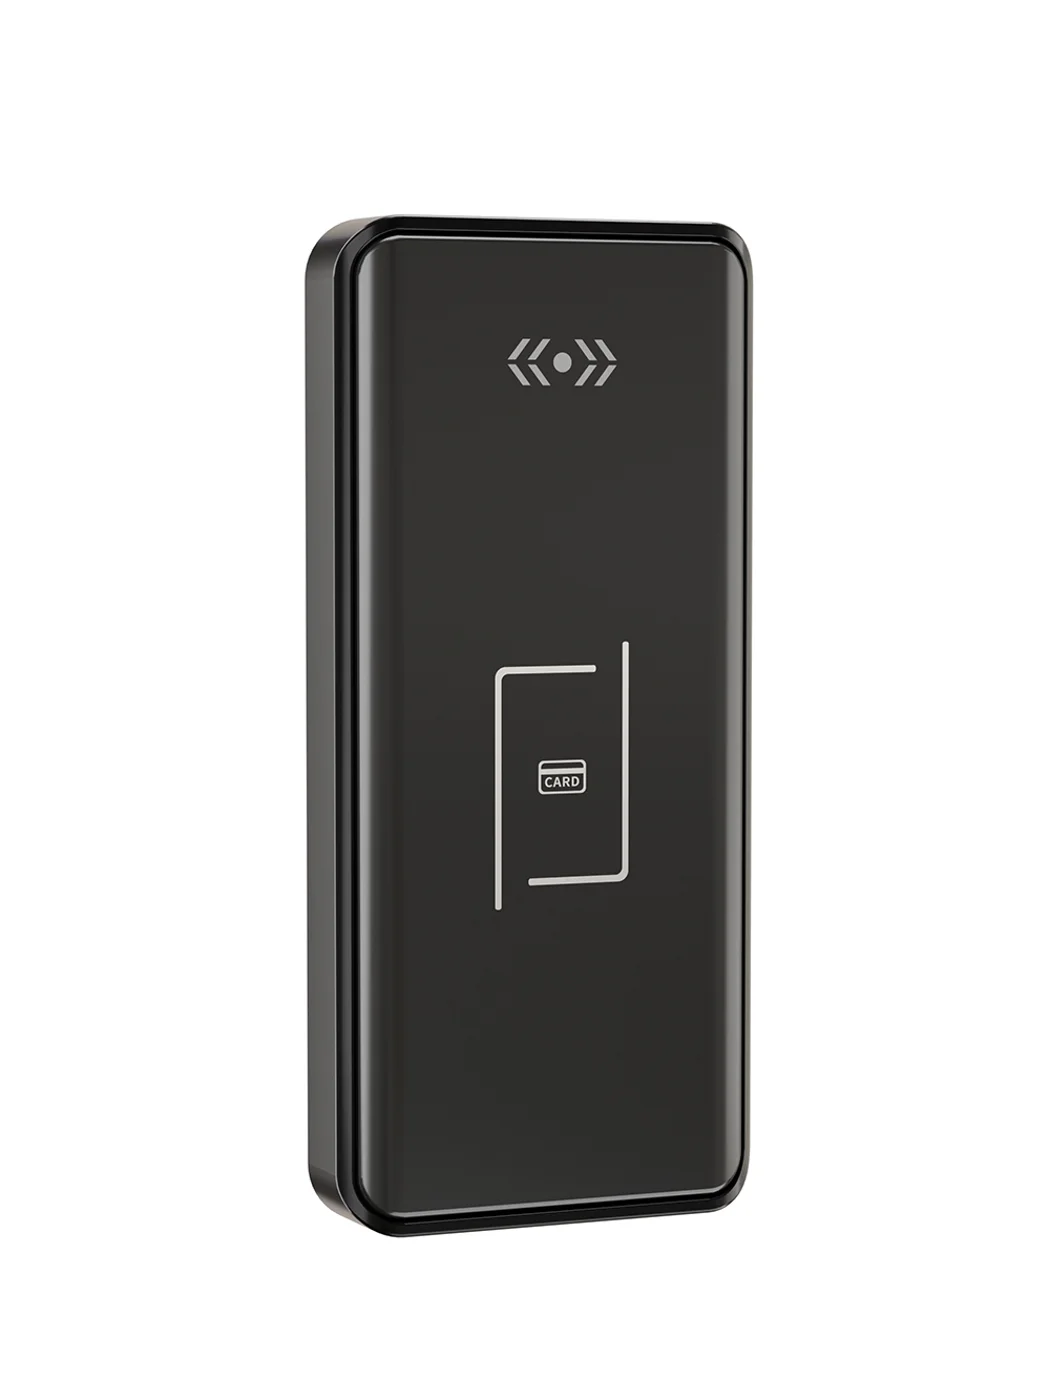
Gym Locker Lock — Offline Card, No WiFi Required
Offline card gym locker lock for fitness and pool lockers. MIFARE card, battery-powered 5-minute retrofit, no WiFi or server. Zinc alloy body, CE/FCC/RoHS.
Esta página ya lo señala como la siguiente referencia recomendada.
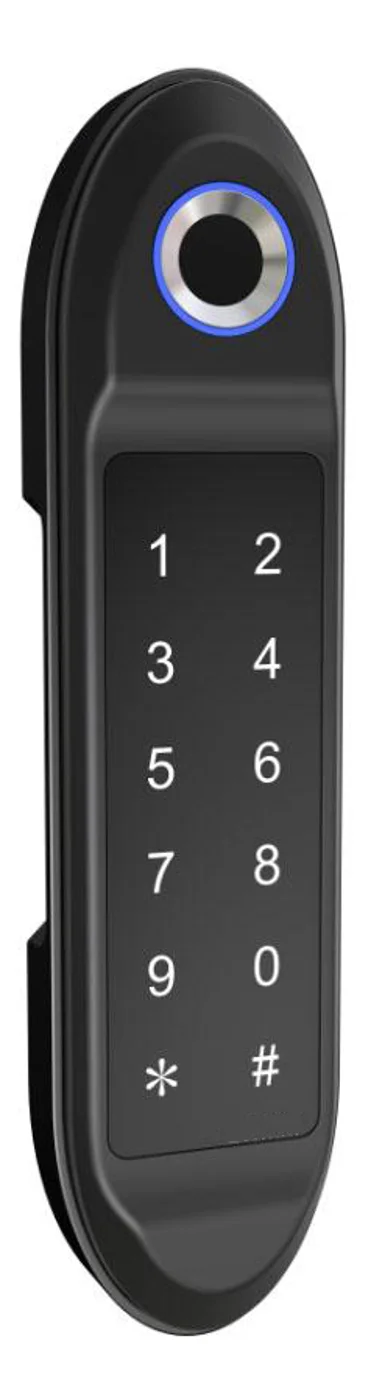
PIN Code Electronic Cabinet Lock — Stand-Alone, No WiFi
Offline keypad cabinet lock for gym, office and parcel lockers. Battery-powered, 5-minute retrofit, audit-free simple deployment. PIN + MIFARE card, DC 6V, 4×AA.
Esta página ya lo señala como la siguiente referencia recomendada.
Bluetooth Cabinet Lock — App + PIN + Card, Managed Fleet
Offline BLE app cabinet lock for parcel, office, and managed locker fleets. App + PIN + MIFARE card, remote credential management, no server dependency, battery-powered retrofit.
Esta página ya lo señala como la siguiente referencia recomendada.
Artículos del blog relacionados
3
Cerradura Digital para Taquillas: La Guía Completa 2026 para Acceso Inteligente sin Llave a Gimnasios, Oficinas y Almacenamiento de Paquetes
Guía completa para la selección de cerraduras digitales para taquillas que cubre tecnologías de acceso RFID, Bluetooth, PIN, código QR y biométricas para gimnasios, oficinas, entrega de paquetes, escuelas, hospitales y bancos de taquillas comerciales con datos de instalación, duración de batería y ROI.
Respaldan el mismo contexto de producto: Gym Locker Lock — Offline Card, No WiFi Required, PIN Code Electronic Cabinet Lock — Stand-Alone, No WiFi, Bluetooth Cabinet Lock — App + PIN + Card, Managed Fleet.
Guía Completa de Sistemas de Gestión de Taquillas Digitales en 2026
Descubre cómo un sistema de gestión de taquillas digitales transforma las operaciones con monitoreo en tiempo real, integración API, paneles multi-sitio y flexibilidad de implementación para gimnasios, hoteles, escuelas y oficinas.
Respaldan el mismo contexto de producto: Gym Locker Lock — Offline Card, No WiFi Required, PIN Code Electronic Cabinet Lock — Stand-Alone, No WiFi, Bluetooth Cabinet Lock — App + PIN + Card, Managed Fleet.
Guía Completa de Cerraduras Digitales para Cajones 2026: Seguridad Moderna
Guía completa de cerraduras digitales para cajones: teclado PIN, huella dactilar, tarjeta RFID y app Bluetooth. Comparativas técnicas, consejos de instalación y compra para hogar y empresa.
Respaldan el mismo contexto de producto: PIN Code Electronic Cabinet Lock — Stand-Alone, No WiFi.
Especifica tu proyecto hotelero con nuestros ingenieros
Envíanos el número de habitaciones, tipo de techo y preferencia de protocolo. Devolveremos un plan de muestra y cotización en 24 horas laborables.
- Pase de la guía general a una discusión de producto o aplicación.
- Use RFQ cuando precio, planos, MOQ o calendario de lanzamiento necesiten estructura.
- Mantenga visible una ruta de contacto directo para aclaraciones rápidas y traspasos.